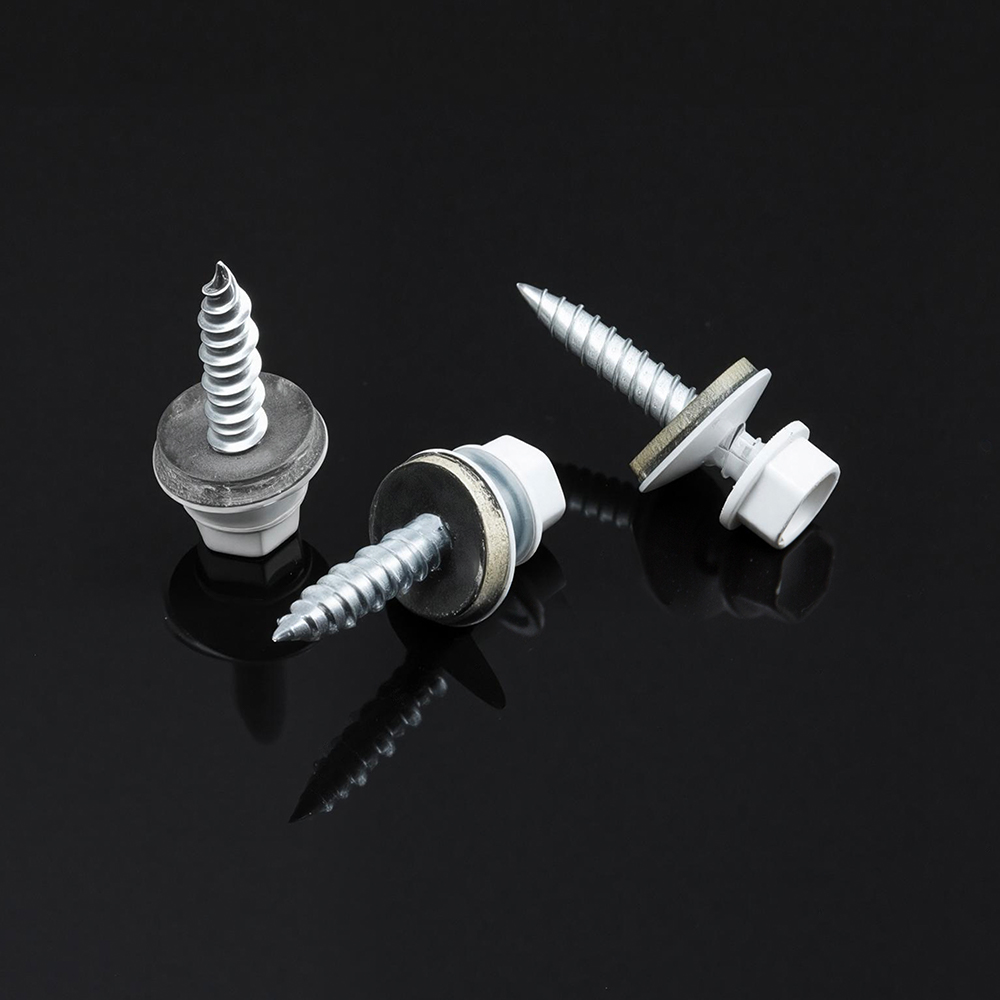

Başarısız olan her sac metal bağlantısı, sürücü bağlantı elemanına dokunmadan önce verilen üç karardan birine dayanır: yanlış mastar, yanlış matkap noktası veya temel malzeme için yanlış diş adımı. Sac metal, yumuşak 0,5 mm alüminyum kaplamadan 3 mm soğuk haddelenmiş çelik braketlere kadar çeşitlilik gösterir ve bir kalınlığa göre ayarlanan bağlantı elemanı ya diğerinde serbestçe dönecek ya da girişte panel kenarını kesecektir. Nasıl olduğunu anlamak kendinden kılavuzlu vidalar aslında bir delik içinde diş kesmek ve oluşturmak, bir parça kutusundan tahmin etmek yerine doğru parçayı belirlemek için başlangıç noktasıdır.
Kendinden kılavuzlu bir bağlantı elemanı aynı anda iki iş yapar: ilerledikçe bir eşleşen iplik oluşturur ve bir kez oturduktan sonra birleştirilen katmanları birbirine kenetler. Diş oluşturucu varyantlar, malzemeyi çıkarmadan metali dışarı doğru hareket ettirir; bu, yer değiştiren metalin diş köküne aktığı ince, sünek levhada iyi çalışır. Diş kesme çeşitleri, malzemeyi oluklu veya yivli bir uçla tıraş eder; bu, şekillendirmenin aksi takdirde paneli çatlatabileceği veya aşırı tork üretebileceği daha kalın veya daha sert levhalara uygundur. İki kategorinin karıştırılması, imalat atölyeleri tarafından bildirilen sıyrılmış deliklerin en yaygın nedenidir.
Malzemeyi radyal olarak yer değiştirir. Sıkı, gaz geçirmez contanın ham çekme mukavemetinden daha önemli olduğu 1,5 mm'nin altındaki saclar ve daha yumuşak alaşımlar için en iyisi.
İlerledikçe malzemenin kıvrılmasını giderir. 1,5 mm ve üzeri saclar için veya tekrarlanan montaj ve demontaj döngüleri için tercih edilir.
Matkap ucunu kesici dişle tek parçada birleştirerek yaklaşık 3 mm'ye kadar çelik üzerinde ayrı bir pilot delik adımını ortadan kaldırır.
Ölçü, ambalajın üzerine basılan çap kodudur ve birleştirilen iki katmandan kalın olana değil, ince olana göre seçilmelidir. İnce bir dış yüzey için çok büyük olan bir ölçü, çevredeki metali deforme ederek görünür bir çukura dönüştürecektir; kalın bir braket için çok küçük olan bir mastar, kavrama derinliğinden çıkmadan önce yalnızca birkaç tur diş açacaktır.
Uzunluk, bağlantı tipine bağlı olarak farklı şekilde hesaplanır. İki tabaka arasındaki bindirme bağlantısı için, vidanın her iki tabakadan ve ayrıca arka tarafta açıkta kalan iki ila üç dişten tamamen geçmesi gerekir; böylece fazla çıkıntı olmadan tam kavrama sağlanır. Şekillendirilmiş bir flanşa veya ekstrüde profilin içine çakılan bir vida için uzunluk, flanş yüzünün altında en az üç tam diş ayırıcı bırakmalıdır, çünkü daha az diş, çekilme direncini keskin bir şekilde azaltır ve daha fazla diş, bir iç duvara karşı dibe vurma riski taşır.
| Sayfa Kombinasyonu | Tipik Gösterge | Tipik Uzunluk |
| 0,6 mm to 0.6mm lap joint | No.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | No.8 | 13mm |
| 1,6 mm to 2.4mm frame | No.10 | 16 mm |
| 2,4 mm to 3.0mm structural | No.12 | 19 mm |
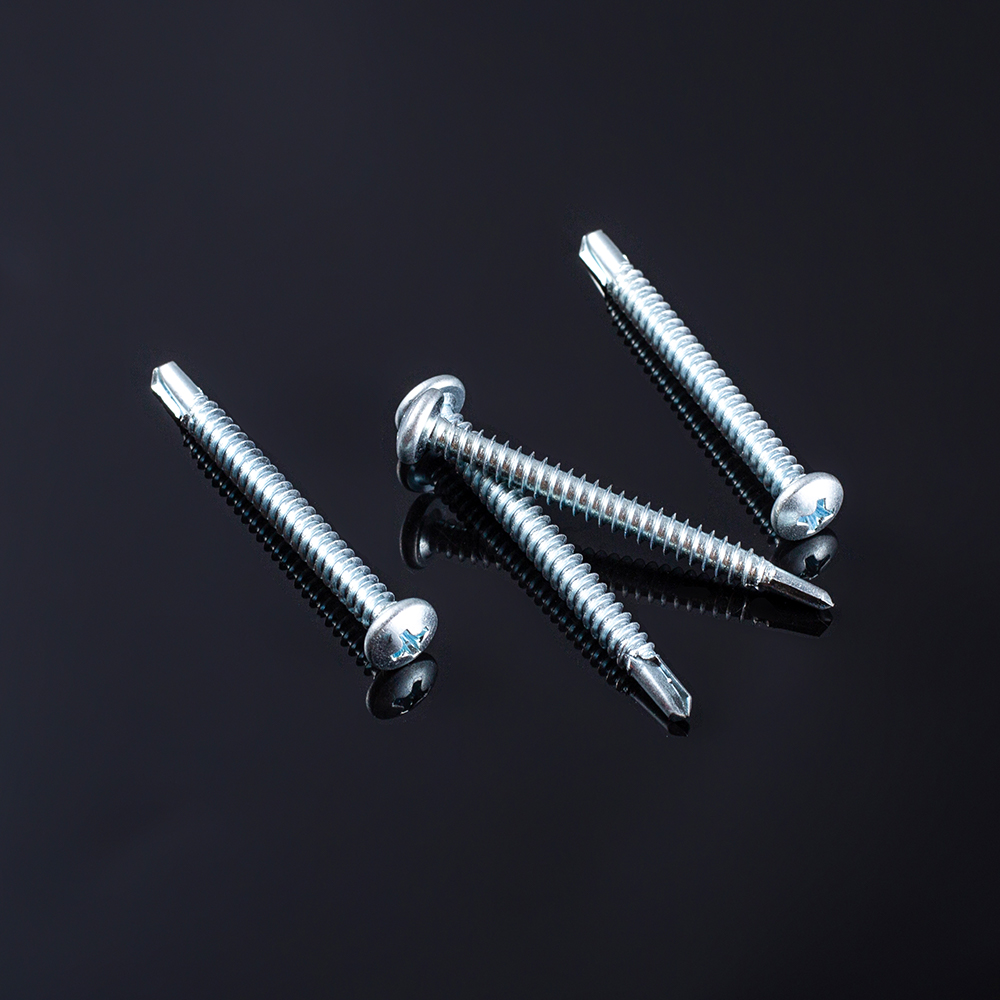
Kendiliğinden delen bir vidanın ucu, pilot delik olmadan girebileceği malzemenin toplam kalınlığına kabaca karşılık gelen bir nokta numarasına göre sınıflandırılır. Nokta 1 ve Nokta 2 uçları, 0,7 mm'den 3,2 mm'ye kadar hafif tabakayı birleştirir. 3. nokta uçları bu aralığı 4,8 mm'ye kadar genişletir ve 5. nokta uçları yaklaşık 6,4 mm'ye kadar yapısal çelik kesitler için üretilmiştir. Gerçek yığın kalınlığının altında derecelendirilen bir ucun seçilmesi, montajcıyı telafi etmek için sürücü torkunu artırmaya zorlar; bu da altta yatan uyumsuzluğu çözmek yerine dişin soyulması veya kafanın kopma olasılığını artırır.
Flüt sayısı nokta sayısı kadar önemlidir. Tek loblu bir matkap ucu, ince sacdaki talaşı verimli bir şekilde temizler ancak daha kalın yığınlarda merkezin dışına çıkabilir; Yivli veya kanatlı bir uç, kalıntıları yapısal çelikteki delikten uzaklaştırır ve delmeyi başlatmak için gereken eksenel kuvveti azaltır. Tekrarlanan üretim çalışmaları için, tüm iş için tek bir derecelendirme yerine malzeme bandı başına bir puan derecelendirmesini standartlaştırmak, döngü süresini ve reddetme oranını vardiyalar boyunca öngörülebilir hale getirir.
Bir boyut kadar küçük bir delme noktasının delinmesi daha uzun sürmez. Delik kenarını işleyerek sertleştiren lokal ısı üretir, bu da daha sonra diş oluşturma geçişine direnç gösterir ve sürücünün tam oturduğunu bildirmesine rağmen gevşek, düşük torklu bir bağlantı üretir.
Nokta aşınmasının gözden kaçırılması kolaydır çünkü bir anda bozulmak yerine yavaş yavaş bozulur. Yeni bir Point 2 ucu, 3 mm'lik bir yığını rahatça temizleyebilir, ancak birkaç bin döngüden sonra aynı uç, 2 mm'lik levhayla mücadele etmeye başlayabilir ve operatörler genellikle ucu değiştirmek yerine daha sert bastırarak yanıt verir. İş istasyonundaki basit bir çizelgeyle bile bit başına döngü sayımlarının takibi, bu sapmayı, reddedilen bağlantı noktalarında bir artış olarak ortaya çıkmadan önce yakalar. Aynı hatta iki veya üç vardiya çalışan mağazalar, görünür bir arızayı beklemek yerine vardiyalar arasında şaşırtıcı uç değiştirme işlemlerinin hafta boyunca reddedilme oranlarını sabit tuttuğunu sıklıkla görüyor.
Bitişik diş tepeleri arasındaki mesafe olan diş adımı, her dişin ne kadar malzemeye bağlanacağını ve vidanın dönüş başına ne kadar hızlı ilerleyeceğini belirler. Kaba adımlı iplikler, inç başına daha az dişe ve daha derin bir diş profiline sahiptir; bu, her bir ipliğin sınırlı malzemeye sert bir şekilde ısırılması gereken ince, yumuşak tabakada sıyrılmaya karşı güçlü bir direnç sağlar. İnce adımlı dişler aynı uzunluğa daha fazla diş sığdırarak kelepçe yükünü daha fazla temas noktasına yayar, bu da daha kalın levhalara ve titreşimle karşı karşıya kalan uygulamalara uygundur.
İnce adımın kaba adımdan daha iyi performans göstermeye başladığı geçiş noktası, alaşım sertliğine bağlı olarak genellikle 1,6 mm ile 2,0 mm arasındadır. Bu bandın altında, kaba hatve sürekli olarak daha iyi korunan tork üretir çünkü ince dişlerin tamamen oluşması için yeterli malzeme derinliği yoktur. Bu bandın üzerinde ince adım, tekrarlanan yük döngüleri altında dişin sıyrılmasına karşı direnç gösterir çünkü daha fazla iplik aynı kelepçeleme kuvvetini paylaşır, dolayısıyla hiçbir iplik orantısız bir gerilim payı taşımaz.
Hatve seçimi aynı zamanda yukarı yönde seçilen pilot delik toleransıyla da etkileşime girer. Milimetrenin birkaç yüzde biri kadar büyük olan zımbalanmış veya delinmiş bir delik, daha derin diş profilinin kavrayacak daha fazla malzemeye sahip olması nedeniyle, kaba adımlı bir dişin neredeyse normal şekilde kavramasına izin verecektir. Aynı büyük boyutlu deliğin içindeki ince adımlı bir iplik, mevcut bağlantının çok daha büyük bir kısmını kaybeder, çünkü her bir iplik başlangıçta daha sığdır. Bu, daha kalın, ince hatveli montajlara yönelik üretim çizimlerinin, ince, kaba hatveli levhalar için yazılan çizimlere göre tipik olarak daha sıkı bir pilot delik toleransı gerektirmesinin bir nedenidir.
Aynı kalınlıktaki iki panel, alaşım bileşimleri farklıysa aynı bağlantı elemanı altında tamamen farklı davranabilir. Alüminyum levha, eşdeğer kalınlıktaki yumuşak çeliğin sertliğinin kabaca üçte biri kadardır, bu nedenle çelik için derecelendirilmiş bir matkap ucu, alüminyumu neredeyse çok kolay bir şekilde delebilir ve bazen bağlantı elemanının diş kavramadan önce sallanmasına neden olur. Paslanmaz sac diğer uçta yer alır ve takma sırasında çok daha fazla sürtünme ısısı üretir, bu nedenle paslanmaz uyumlu bağlantı elemanları genellikle uç ve diş yanlarında daha sert bir kaplama işlemine tabi tutulur.
Süneklik aynı zamanda bir bağlantının aşırı sürmeye karşı ne kadar bağışlayıcı olduğunu da etkiler. Yumuşak alüminyum, tam oturma noktasından sonra deforme olmaya devam edecektir; bu da, çelik torka yönelik bir sürücü setinin, debriyaj devreye girmeden önce çevredeki panele zarar vereceği anlamına gelir. Daha sert alaşımlar bu deformasyona direnir, bu da debriyaj ayarının çok agresif olması durumunda riski bombelemek yerine diş soyulmasına kaydırır. Sürücü torku ve debriyaj ayarlarının yalnızca kalınlıkla değil, spesifik alaşımla eşleştirilmesi bu boşluğu kapatır.
Bağlantı elemanının kaplama seçimi de bu malzeme farklılıklarıyla etkileşime girer. Çıplak alüminyuma çakılan çinko kaplamalı karbon çeliği vida, nemli ortamlarda zamanla hafif bir galvanik reaksiyon oluşturabilir ve başlangıçtaki mekanik oturma doğru olsa bile bağlantıyı kademeli olarak gevşetebilir. Taban levhayla uyumlu bir kaplamaya sahip bağlantı elemanları veya farklı metallerin buluşması gereken naylon rondela gibi fiziksel bir bariyer, bu yavaş bozulmayı önler. Hizmetin ilk haftalarında nadiren ortaya çıkar; tam da bu nedenle, ilk kalite kontrolleri sırasında gözden kaçırılır ve ancak aylar sonra açıklanamayan bir gevşek bağlantı yığını olarak ortaya çıkar.
Sabitlemedeki tutarlılık, vidanın kendisinden çok, tekrarlanabilir kurulum dizisinden kaynaklanır. En az geri arama gören mağazalar, operatörün deneyim düzeyine bakılmaksızın aynı kontrol listesini izleme eğilimindedir.
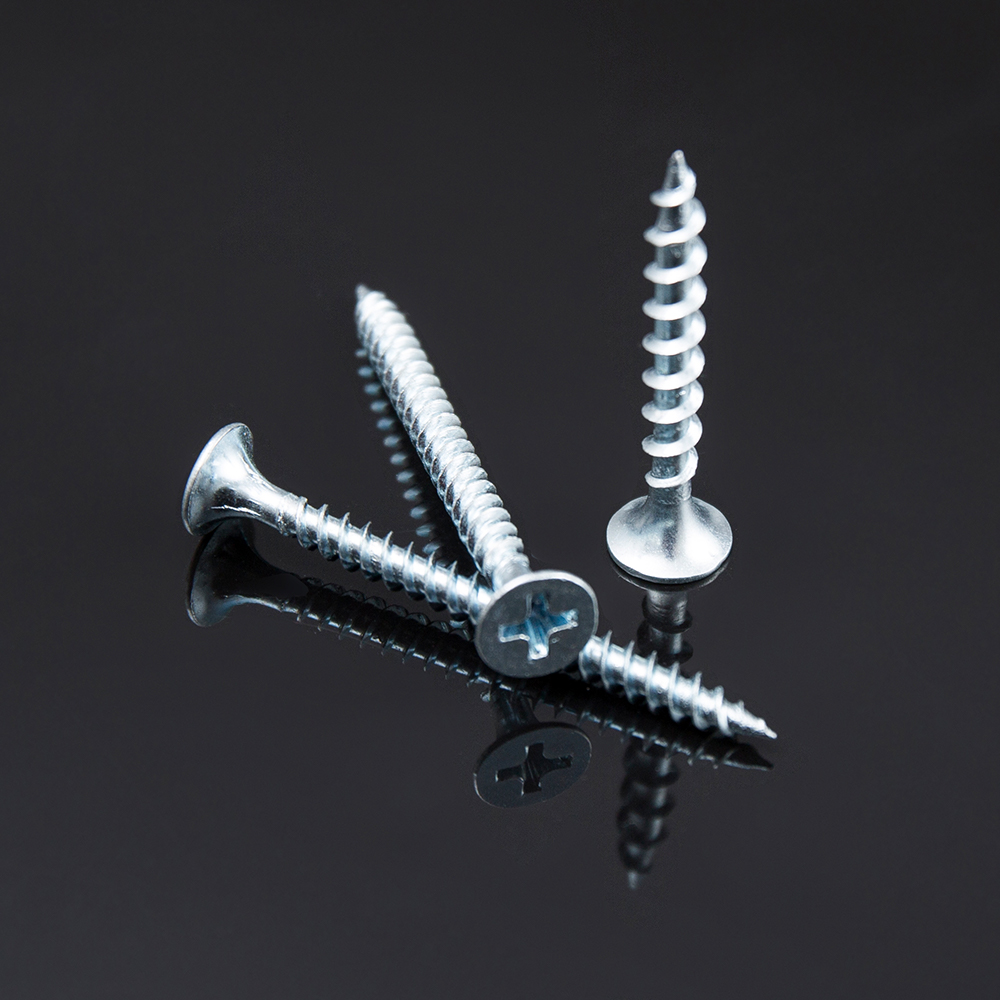 Dikey hizalama ve sabit sürüş hızı, kurulum sırasında diş üzerindeki yan yükü azaltır.
Pilot delikler ayrı bir notu hak ediyor. İnce tabakadaki diş açma vidaları için pilot deliğin atlanması genellikle iyidir ve hatta tercih edilir, çünkü oluşturulan diş, deliğin etrafındaki bozulmamış malzemeye dayanır. Daha kalın levhadaki diş açan vidalar için, vidanın küçük çapının kabaca yüzde 85'i büyüklüğündeki bir pilot delik, diş kavramasından ödün vermeden tahrik torkunu önemli ölçüde azaltır ve yüksek hacimli işlerde uç ömrünü fark edilir derecede uzatır.
Fikstürleme tork tutarlılığında da sessiz fakat önemli bir rol oynar. Sürüş sırasında esnemesine izin verilen paneller, uygulanan kuvvetin bir kısmını kenetlenmek yerine sapma olarak emer; bu daha sonra ilk tork kontrolünde doğru okunan ancak panel yerleştikten sonra ilk birkaç yük döngüsünden sonra gevşeyen bir bağlantı olarak ortaya çıkar. Montaj sırasında, sürücünün bağlantı elemanını yerine oturtması sırasında birkaç saniyeliğine bile olsa yığının sert bir destek plakasına sıkıca kelepçelenmesi, bu değişkeni ortadan kaldırır ve tork okumalarının bir operatörden diğerine çok daha tekrarlanabilir olmasını sağlar.
Çoğu saha arızası, tanınabilir modellerden oluşan kısa bir listeye girer ve her biri rastgele bir kusurdan ziyade belirli bir uyumsuzluğa işaret eder.
| Belirti | Olası Temel Neden | Düzeltme |
| Vida ısırmadan döner | Gösterge çok küçük veya delik büyük boyutlu | Bir ölçü artırın veya pilot delik boyutunu azaltın |
| Sürüş sırasında kafa kopuyor | Malzeme sertliği için tork çok yüksek ayarlanmış | Debriyaj ayarını düşürün, önce hurdayı doğrulayın |
| Kafanın etrafındaki panel çukurları | İnce dış tabaka için ölçü çok büyük | İndirme göstergesi, bir yıkama başlığı çeşidi ekleyin |
| Haftalarca hizmet verdikten sonra gevşek bağlantı | Kaba adım used on thicker vibrating panel | İnce adıma geçin, tork özelliklerini yeniden kontrol edin |
| Vida nüfuz etmeden önce dolaşıyor | Yumuşak alaşım için matkap ucu çok agresif | Daha düşük bir nokta numarası seçin, besleme basıncını azaltın |
Yararlı bir tanılama alışkanlığı, her üretim çalışmasından alınan başarısız örneklerin küçük bir setini tutmak ve iplik profilini büyüterek incelemektir. Bağlantı elemanının üzerinde temiz, hasarsız dişlere sahip soyulmuş bir delik genellikle bir deliğe veya ölçü uyumsuzluğuna işaret eder. Gözle görülür şekilde aşınmış veya yuvarlatılmış diş tepelerine sahip bir bağlantı elemanı, bunun yerine, birkaç bin döngü önce değiştirilmesi gereken bir uçta aşırı tahrik döngülerine işaret eder.
Ayrıca, spesifikasyonu değiştirmeden önce gerçek bir bağlantı elemanı kusurunu bir süreç hatasından ayırmaya da yardımcı olur. Aslında bir fikstür veya tork kalibrasyonu sorununu çözmek için daha ağır bir ölçüye veya farklı bir hatveye geçmek, çoğu zaman orijinal şikayeti çözmeden artan çukurlaşma gibi yeni bir dizi soruna yol açar. Malzeme listesine dokunmadan önce bir avuç başarısız numuneyi kurulum kontrol listesiyle karşılaştıran kısa bir kök neden geçişi, genellikle sorunu daha hızlı çözer ve normalde iyi performans gösteren bir üretim çalışması boyunca gereksiz parça numarası değişikliklerinden kaçınır.
Aynı avuç dolusu sayfa kombinasyonunu tekrar tekrar çalıştıran atölyeler için, ölçü, uzunluk, nokta ve eğimi her seferinde sıfırdan yeniden türetmek yerine, montaj başına kısa bir spesifikasyon kartını belgelemek daha iyidir. Tipik bir kart, iki malzeme katmanını, bunların kalınlıklarını, seçilen sac vidalar ölçü ve uzunluk, matkap noktası derecesi, hatve tipi, hedef sürücü torku ve herhangi bir pilot delik gereksinimi. Bu kartın iş emrine eklenmesi, vardiyalar arasındaki belirsizliği ortadan kaldırır ve yeni operatörlere kabile bilgisine bağlı olmayan bir referans sağlar.
Henüz belgelenmemiş yeni bir tabaka kombinasyonu ortaya çıktığında, üç adımlı hızlı bir deneme çalışması işe yarar: bir numuneyi üreticinin temel torkunda sürün ve çukurlaşma veya soyulma olup olmadığını inceleyin, bu sonuca göre torku her iki yönde küçük artışlarla ayarlayın, ardından ardışık üç numune tutarlı bir mesafeyle temiz bir şekilde oturduğunda ayarı kilitleyin. Bu deneme yaklaşımı birkaç dakika sürer ve tüm grubun doğrulanmamış bir ortamda çalıştırılmasını önler.
Bağlantı elemanı seçimi aynı zamanda korozyona maruz kalma ile de etkileşime girer, ancak bu husus saf mekanik uyumun dışındadır. İç braketlerin nadiren kaplanması gerekir kendi kendine delen bağlantı elemanları ancak hava koşullarına, yıkanmaya veya kıyı havasına maruz kalan her şey, temel mekanik derecelendirme aksi takdirde standart bir karbon çeliği parça gerektirse bile, korozyona dayanıklı bir kaplamadan veya paslanmaz yapıdan yararlanır.
Kendiliğinden kılavuzlanan bir vida ilerledikçe kendi dişini keser veya oluşturur ancak yine de genellikle metalde bir pilot deliğe ihtiyaç duyar. Kendiliğinden delen bir vida, kendi başlangıç deliğini açabilmesi ve tek geçişte diş oluşturabilmesi için bir matkap ucu ucu ekler; bu da daha kalın levha üzerinde montajı hızlandırır.
Düşük torklu bir bağlantı yine de elin dönmesine direnecek ve çıkarıldığında sağlam dişler gösterecektir. Soyulmuş bir delik çok az dirençle serbestçe döner ve genellikle tanımlanmış bir diş profili yerine düzgünleştirilmiş, yuvarlak bir delik kenarı gösterir.
Yapabilir, ancak çukurlaşmayı önlemek için ölçüm cihazının boyutu daha ince katmana göre ayarlanmalı, uzunluk yine de daha kalın katman boyunca tam geçişi hesaba katmalıdır. Bu nedenle birçok düzenekte, tek başına levha yerine birleştirilmiş yığın için özel olarak seçilmiş uzunluktaki bir ölçü kullanılır.
Evet. Her dönüş daha fazla doğrusal mesafe kat ettiğinden, kaba adımlı dişler dönüş başına daha hızlı ilerler, bu da ince sacın ince adım performansı gerektirmediği yüksek hacimli çalışmalarda döngü süresini kısaltır.
Alüminyum, çelikten daha düşük kuvvette deforme olur, bu nedenle çelik için kalibre edilmiş bir tork ayarı, debriyaj tetiklenmeden önce alüminyumu aşırı çalıştıracak ve çukurlaştıracaktır; aynı ayar ise çelik bağlantının altına oturabilir. Tork ayarları tek bir varsayılandan yola çıkılarak değil, malzeme başına doğrulanmalıdır.