







ASME B18.2.1 ve DIN 931/933 Altıgen Cıvata Başlık Altı Radyus Yarıçapı: Farklılıklar Yorulma Ömrünü ve Gerilim Konsantrasyon Faktörünü (Kt) Temelde Nasıl Etkiler?
Alt köşe yarıçapı (cıvata başı ile sap arasındaki kavisli geçiş bölgesi) altıgen cıvatanın yorulma performansını belirleyen en kritik geometrik özelliklerden biridir. ASME B18.2.1 (Amerikan Standardı) ve DIN 931/933 (Alman Standardı)'nın her ikisi de şunu belirtmektedir: altıgen cıvatalar genel endüstriyel kullanım için, bu dolgu geometrisine yönelik farklı gereksinimlerinin, gerilim konsantrasyonu ve yorulma ömrü üzerinde derin etkileri vardır. Bu makale bu farklılıkları makine mühendisliği ve üretim perspektifinden incelemektedir.
1. Standart Farklılıklar: Fileto Yarıçapı Gereksinimleri
Aşağıdaki tablo, ASME ve DIN altıgen cıvatalar arasındaki alt dolguya ilişkin temel boyut ve tasarım felsefesi farklılıklarını özetlemektedir.
| Parametre | ASME B18.2.1 (İnç Serisi) | DIN 931/933 (Metrik Seri) |
|---|---|---|
| Fileto Yarıçapı Tanımı | Geniş bir üretim tolerans aralığına izin veren maksimum yarıçap olarak belirtilir | Yorulma açısından kritik uygulamalar için daha yumuşak bir geçiş sağlayan minimum yarıçapı belirtir |
| Tipik Yarıçap Aralığı (M10–M24 eşdeğeri) | 0,8–1,4 mm (maks.) | ≥ 1,0 mm (min.) |
| Ölçüm Referansı | Baş ve sapın birleşim yerinde ölçülmüştür | Yarıçap ölçer ile ölçülmüştür; minimum gereksinimi karşılamalıdır |
| Tasarım Felsefesi | Kabul edilebilir ancak daha yüksek Kt ile üretim ekonomisine öncelik verir | Daha düşük Kt ve daha uzun servis ömrü ile yorulma mukavemetine öncelik verir |
2. Gerilme Yoğunlaşmasının Fiziği: Fileto Yarıçapı Kt'yi Nasıl Etkiler?
Gerilme Konsantrasyon Faktörü (Kt), geometrik bir süreksizlikte nominal gerilimin artışını tanımlar. Baş altı fileto için daha küçük bir yarıçap, gerilimi daha dar bir alanda yoğunlaştırarak yerel gerilim zirvesini önemli ölçüde artırır. Fizik iyi kurulmuş:
- Yerel Stres Zirvesi: Keskin, küçük yarıçaplı bir dolgu, gerilim akış çizgilerini keskin bir şekilde bükülmeye zorlayarak, nominal sap geriliminden birkaç kat daha yüksek olabilen lokal bir gerilim tepe noktası oluşturur.
- Gerinim Gradyanı: Daha büyük bir yarıçap, gerilimi daha büyük bir alana yayar, tepe değerini azaltır ve daha uygun bir gerinim gradyanı oluşturur; böylece çatlak başlangıcı için itici kuvveti etkili bir şekilde azaltır.
- Döngüsel Yükleme Güvenlik Açığı: Dinamik yükler altında, keskin bir dolgudaki yüksek gerilim konsantrasyonu, yorulma çatlağının oluşması için tercih edilen bölge haline gelir ve erken hasara yol açar.
Deneysel kanıtlar bu ilişkiyi doğrulamaktadır: fileto yarıçapının minimumdan daha büyük optimize edilmiş bir değere arttırılması, gerilim konsantrasyon faktörünü önemli ölçüde azaltır. Sonlu eleman analizleri, dolgu geometrisinin optimize edilmesinin maksimum Von-Mises gerilimini %40'ın üzerinde azaltabildiğini ve Kt'nin ~9,08'den ~5,35'e düştüğünü göstermiştir.
Bağlantı elemanları üzerinde yapılan yorulma testleri, daha büyük dolgu yarıçapının doğrudan yorulma ömrünün uzatılmasına yol açabileceğini göstermiştir (bazı durumlarda aynı döngüsel yükler altında 2 veya daha fazla faktör).
3. Yorulma Ömrü Etkileri: Hangi Standart Daha İyi Performans Gösteriyor?
Yorulma çatlakları tipik olarak gerilim yoğunlaşma bölgelerinde başladığından, baş altı dolgusu bilinen bir kritik bölgedir ve cıvata yorulma arızalarının yaklaşık %15'inden sorumludur. Standardın köşe yarıçapına yaklaşımı cıvatanın döngüsel yükler altındaki performansını doğrudan etkiler.
- DIN tarzı (Daha Büyük Minimum Yarıçap): Daha büyük bir minimum yarıçapa duyulan gereksinim, stres konsantrasyonunu azaltarak cıvatayı yorulma çatlağı başlangıcına karşı daha dirençli hale getirir. Bu, özellikle orta ila yüksek döngüsel yüklerin ve titreşimin olduğu uygulamalarda faydalıdır.
- ASME tarzı (Geniş Toleranslı Maksimum Yarıçap): Standart geniş bir aralığa izin verirken, büyük bir minimum yarıçapı zorunlu kılmaz. Toleransın alt ucunda yarıçaplarla üretilen cıvatalar, DIN muadillerine kıyasla daha yüksek gerilim konsantrasyonuna ve daha kısa yorulma ömrüne sahip olacaktır.
Cıvata yorulma arızalarının çoğunluğunun ilk takılan dişte (yaklaşık %70) meydana geldiğini, diş salgısının ve baş altı dolgunun bir sonraki en hassas yerleri temsil ettiğini belirtmekte fayda var. Bununla birlikte, dişli bağlantının iyi tasarlandığı ve yük dağılımının optimize edildiği uygulamalarda, alt dolgu belirleyici faktör haline gelir.
4. Üretim Perspektifi: Optimum Radyus Geometrisine Ulaşmak
Üretim süreçleri, istenen fileto geometrisinin ve yorulmayı artırıcı etkilerinin elde edilmesinde çok önemli bir rol oynar. Soğuk şişirme işlemi doğası gereği bir fileto oluşturur ancak yarıçapı ve yüzey kalitesi önemli ölçüde farklılık gösterebilir. Fileto haddeleme veya bilyeli dövme gibi yüzey işlemleri, faydalı basınç artık gerilimleri sağlayarak ve yüzey kalitesini iyileştirerek yorulma ömrünü daha da artırabilir.
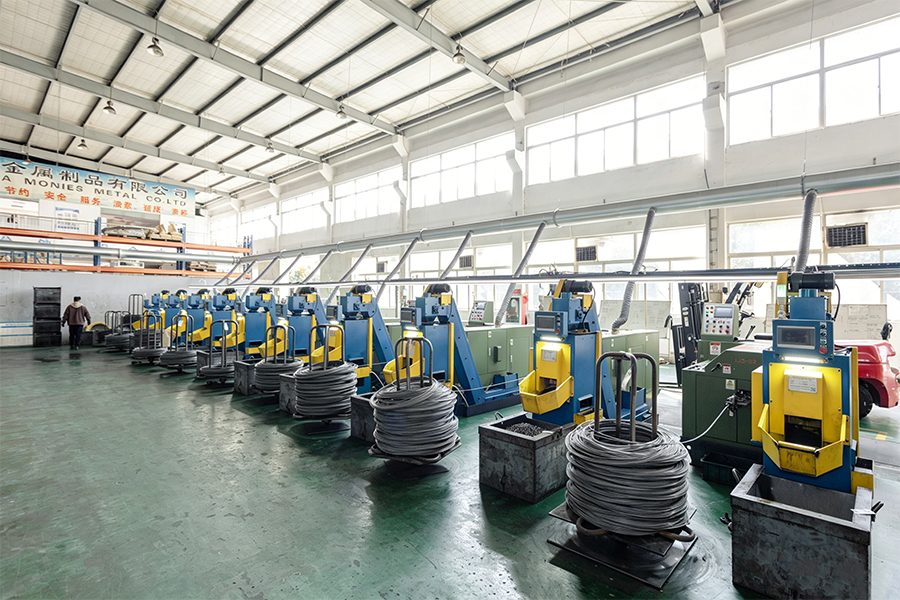
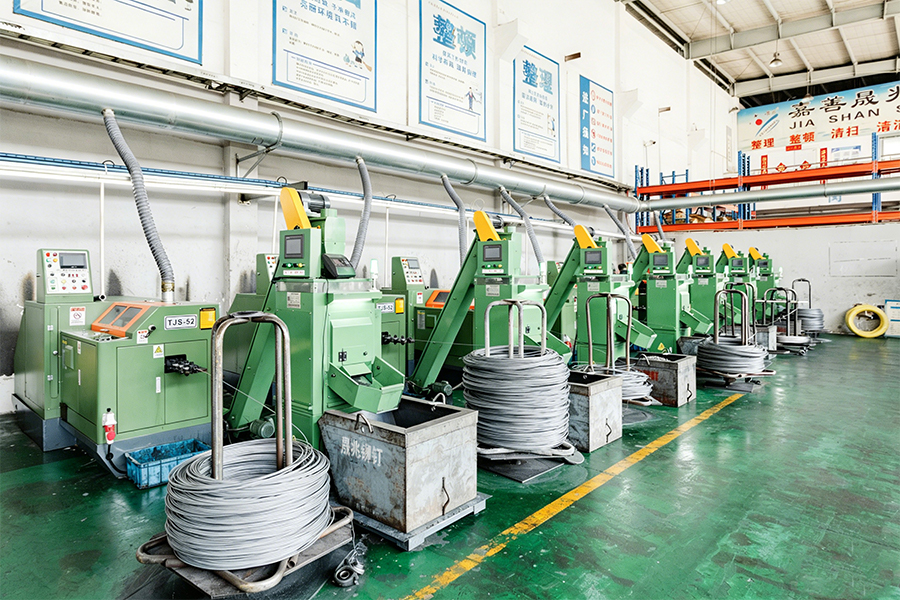
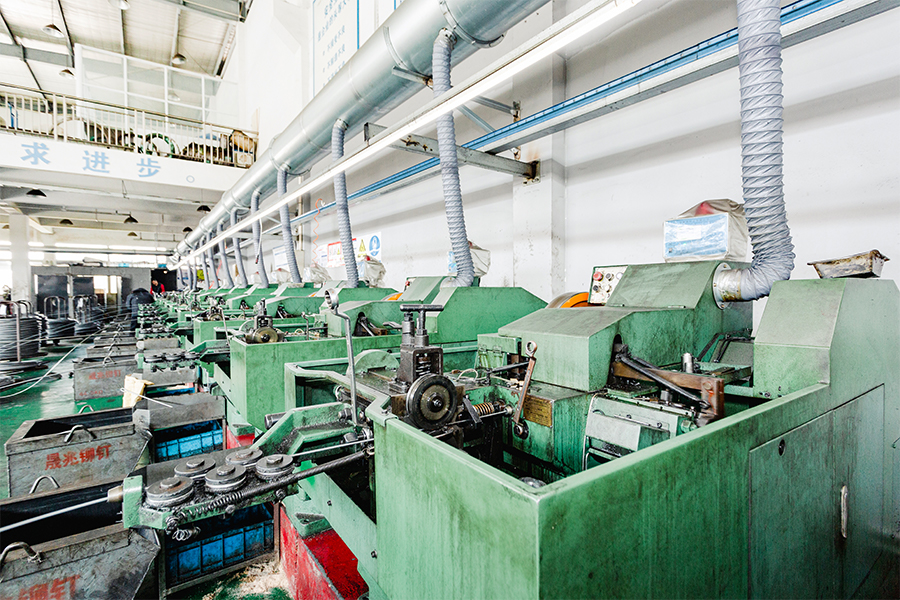
Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretildi" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Üstün yorulma performansına ihtiyaç duyan müşteriler için, DIN spesifikasyonlarını karşılayan veya aşan, optimize edilmiş başlık altı köşe yarıçaplarına sahip altıgen cıvatalar üretebiliriz.
5. Sıkça Sorulan Sorular (SSS)
- S1: ASME ve DIN altıgen cıvatalar, yorulmanın kritik olduğu uygulamalar için değiştirilebilir mi?
C: Radyus geometrisini doğrulamadan olmaz. Her iki standart da boyutsal olarak benzer olsa da ASME standardının daha geniş dolgu toleransı, yorulma ömrünü azaltan daha keskin yarıçaplara neden olabilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), tutarlı yorulma performansı sağlamak için minimum dolgu yarıçapı ve yüzey kalitesi gereksinimlerinin belirtilmesini önerir. - S2: Alınan cıvata partisinin alt köşe yarıçapını nasıl doğrulayabilirim?
C: Fileto yarıçapı, yarıçap ölçerler, optik karşılaştırıcılar veya koordinat ölçüm makineleri (CMM) kullanılarak incelenebilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union) denetim raporları sağlar ve belirtilen fileto gereksinimlerinize uygunluğu sağlamak için üretim parametrelerini uyarlayabilir. - S3: Üretim sonrası işlemler küçük köşe yarıçapına sahip cıvataların yorulma ömrünü iyileştirebilir mi?
C: Evet. Isıl işlemden (soğuk işlem) veya bilyeli dövmeden sonra fileto haddeleme, yorulma ömrünü önemli ölçüde artıran basma artık gerilimlerini ortaya çıkarabilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), standart ve özel altıgen cıvataların performansını artırmak için bu katma değerli hizmetleri sunmaktadır.
ASTM A153 ve ISO 1461 Karşılaştırması: M20 ve Daha Büyük HDG Altıgen Cıvatalar için Kaplama Kalınlığı Farklarının Ölçülmesi
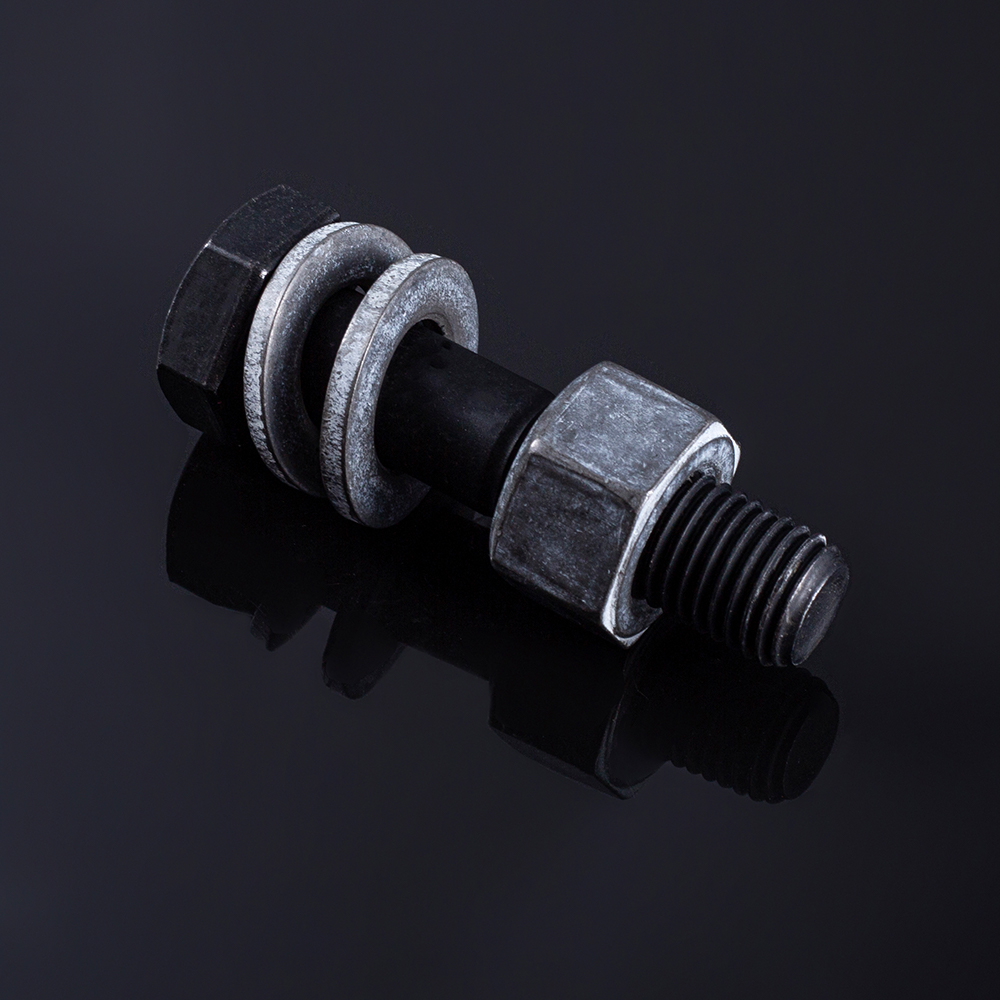
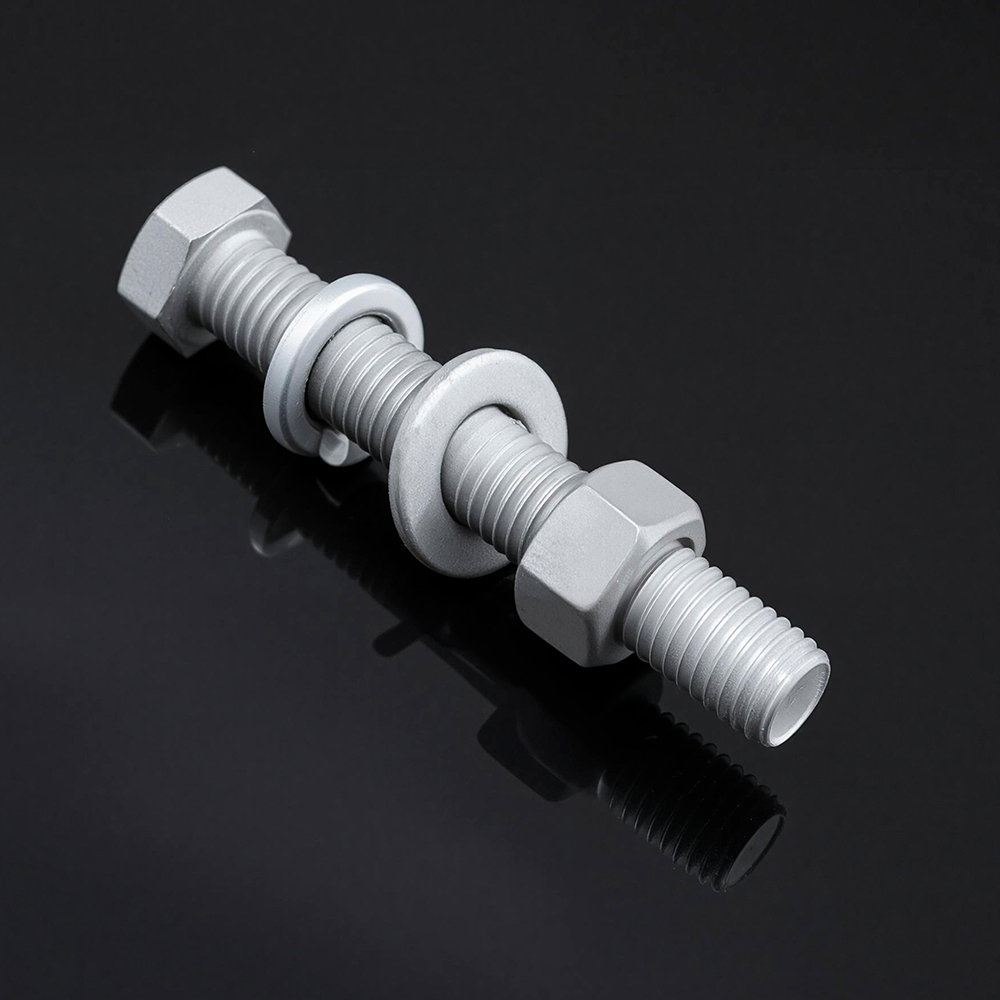
Sıcak daldırma galvaniz belirtirken (HDG) altıgen cıvatalar ağır altyapı (iletim kuleleri, köprü bağlantıları veya açık deniz platformları) için ASTM A153 ve ISO 1461 standartları arasındaki seçim, minimum korozyon koruma seviyesini doğrudan belirler. M20 ve daha büyük çaplı bağlantı elemanları (tipik olarak > 6 mm veya 1/4 inç eşdeğeri) için iki standart, kaplama kalınlığı gerekliliklerinde önemli ölçüde farklılık gösterir. Bu makale yan yana niceliksel bir karşılaştırma sunmakta ve pratik sonuçları açıklamaktadır.
1. Temel Ayrım: Donanım ve Genel İmalatlar
ASTM A153 "donanım" (dişli bağlantı elemanları, rondelalar ve benzeri küçük veya santrifüjlenmiş parçalar) için özel olarak tasarlanmıştır. ISO 1461 (ve bölgesel eşdeğeri EN ISO 1461), bunun aksine, yapısal kesitler, levhalar ve borular dahil olmak üzere fabrikasyon çelik eşyalara geniş ölçüde uygulanır. ISO 1461, santrifüjlenmiş nesneler (dişli bağlantı elemanları dahil) için ayrı bir bölüm içerse de, kalınlık tabloları, bağlantı elemanı sınıfından ziyade çelik kalınlık kategorileri etrafında yapılandırılmıştır.
M20 ve daha büyük altıgen cıvatalar için her iki standart da aynı temel prensibi uygular: taban çeliğinin kalınlığı 6 mm'yi aşarak en yüksek kaplama kalınlığı kademesini tetikler. Ancak gerekli minimumlar ölçülebilir şekilde farklılık gösterir.
2. Kantitatif Kaplama Kalınlığı Karşılaştırması
Aşağıdaki tablo, her iki standart kapsamında M20 ve daha büyük HDG altıgen cıvatalar için minimum kaplama kalınlığı gereksinimlerini sunmaktadır.
| Parametre | ASTM A153 (Sınıf C – Bağlantı Elemanları > 3/8″ / M10) | ISO 1461 (Santrifüjlenmiş Ürünler > 6 mm çap) |
|---|---|---|
| Minimum Yerel Kaplama Kalınlığı | 1,7 mil ≈ 43 µm | 40 µm (eşdeğer 285 g/m²) |
| Minimum Ortalama (Ortalama) Kaplama Kalınlığı | 2,1 mil ≈ 53 µm | 50 µm (eşdeğer 360 g/m²) |
| Kaplama Kütle Referansı | Doğrudan ölçülen kalınlık (mil veya µm) | Hem µm hem de g/m² cinsinden belirtilir |
| Ölçüm Yöntemi | Manyetik kalınlık ölçer veya gravimetrik | Manyetik kalınlık ölçer veya gravimetrik |
| Tipik Uygulama | Cıvatalar, somunlar, rondelalar ve diğer donanımlar | Donanım, yapısal bölümler ve fabrikasyon çelik |
Not: ASTM A153 Sınıf C, çapı 3/8 inç (≈ M10) üzerindeki bağlantı elemanlarını kapsar. M20 ve daha büyük cıvatalar için bu sınıflandırma doğrudan geçerlidir. Minimum yerel kalınlık olan 1,7 mil (≈ 43 µm) herhangi bir numune için zor bir gerekliliktir; ortalama kalınlığın ise 2,1 mil (≈ 53 µm) değerine ulaşması gerekir.
ISO 1461, çapı 6 mm'den büyük olan santrifüjlenmiş dişli ürünler için minimum 40 µm yerel kalınlığı ve ortalama 50 µm kalınlığı belirtir.
3. Farkın Pratik Sonuçları
Niceliksel fark (yerel minimumda yaklaşık 3 µm ve ortalama kalınlıkta 3 µm) küçük görünebilir ancak kalite uyumluluğu ve hizmet ömrü açısından önemli sonuçlar doğurur.
- ISO 1461'in Daha Sıkı Yerel Minimumu: 40 µm'de, ISO 1461'in yerel minimumu ASTM A153'ün 43 µm'sinden (1,7 mil) biraz daha düşüktür. Bununla birlikte, ISO 1461'in ortalama 50 µm gereksinimi, ASTM'nin 53 µm gereksinimiyle yakından uyumludur. Pratik fark, denetimde yatmaktadır: ASTM A153'ü karşılayan bir parti otomatik olarak ISO 1461'in minimum kalınlıklarını karşılayacaktır, ancak yerel kalınlık 43 µm'nin altına düşerse bunun tersi garanti edilmez.
- İnceleme ve Reddetme Kriterleri: ASTM A153, numune genelindeki ortalamanın ortalama gereksinimi karşılaması koşuluyla, bireysel numunelerin yerel minimum seviyeye düşmesine izin verir. ISO 1461 benzer bir mantık uygular ancak biraz farklı yuvarlama ve ölçüm protokolleri kullanır.
- Hizmet Ömrü Korelasyonu: Daha kalın kaplamalar genellikle agresif ortamlarda daha uzun korozyon koruması sağlar. 3 µm'lik fark, hızlandırılmış tuz püskürtme testinde ilk kırmızı pasa kadar marjinal ancak ölçülebilir bir süre uzatımı anlamına gelir.
Ayrıca ISO 1461'in, somunların gevşemeden monte edilebilmesini sağlayan diş toleransı gereklilikleri için özel bir bağlantı elemanı standardı olan EN ISO 10684 ile uyumlu hale getirildiğini de belirtmekte fayda var.
4. İmalat ve Kalite Güvence Perspektifi
Büyük çaplı altıgen cıvatalarda bu kaplama kalınlığı minimumlarının tutarlı bir şekilde elde edilmesi, daldırma süresinin, geri çekilme hızının ve döndürmeli santrifüjleme parametrelerinin hassas kontrolünü gerektirir. Galvanizleme sonrası diş çekme veya fırçalama, ISO 965-1 diş oturma toleranslarını korumak için sıklıkla gereklidir; bu, kaplamayı belirtilen minimum değerlerin altına düşürmemesi gereken bir adımdır.
Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretildi" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. HDG altıgen cıvatalar için, hem ASTM A153 hem de ISO 1461 gerekliliklerini karşılamak veya aşmak için kaplama kalınlığını sıkı bir şekilde kontrol ediyoruz ve her parti için tam denetim raporları sağlıyoruz.
5. Sıkça Sorulan Sorular (SSS)
- S1: Bir grup M20 HDG cıvata aynı anda hem ASTM A153 hem de ISO 1461 standartlarını karşılayabilir mi?
C: Evet. ASTM A153'ün yerel minimumu (43 µm), daha büyük bağlantı elemanları için ISO 1461'inkinden (40 µm) biraz daha yüksek olduğundan, ASTM A153'e tam olarak uyan herhangi bir parti aynı zamanda ISO 1461'in yerel ve ortalama gerekliliklerini de karşılayacaktır. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union) rutin olarak her iki standardı da karşılayan HDG altıgen cıvatalar üreterek küresel tedariki basitleştiriyor. - S2: Kuzey Amerika dışındaki altyapı projeleri için hangi standart daha yaygın olarak belirtilir?
C: ISO 1461 çoğu Avrupa, Asya ve Orta Doğu projesi için varsayılan standarttır. Ancak birçok uluslararası şartname hazırlayıcı, kaplama kalınlığının geçerli minimum değerleri karşılaması veya aşması koşuluyla her iki standardı da kabul eder. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), proje gereksinimlerine göre standartlardan birine veya her ikisine göre sertifikalı ürünler tedarik edebilir. - S3: Daha kalın bir HDG kaplama, M20 cıvataların diş uyumunu etkiler mi?
C: Evet. Aşırı kalın kaplamalar diş toleranslarını etkileyebilir. Hem ASTM A153 hem de ISO 1461, belirtilen minimum kaplama kalınlığının korunması koşuluyla, somunun uygun şekilde oturmasını sağlamak için galvanizleme sonrasında diş çekme veya fırçalamaya izin verir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), cıvata ve somunların sorunsuz bir şekilde monte edilmesini sağlamak için kontrollü döndürmeli santrifüjleme ve gerektiğinde galvanizleme sonrası diş temizliği uygular.