


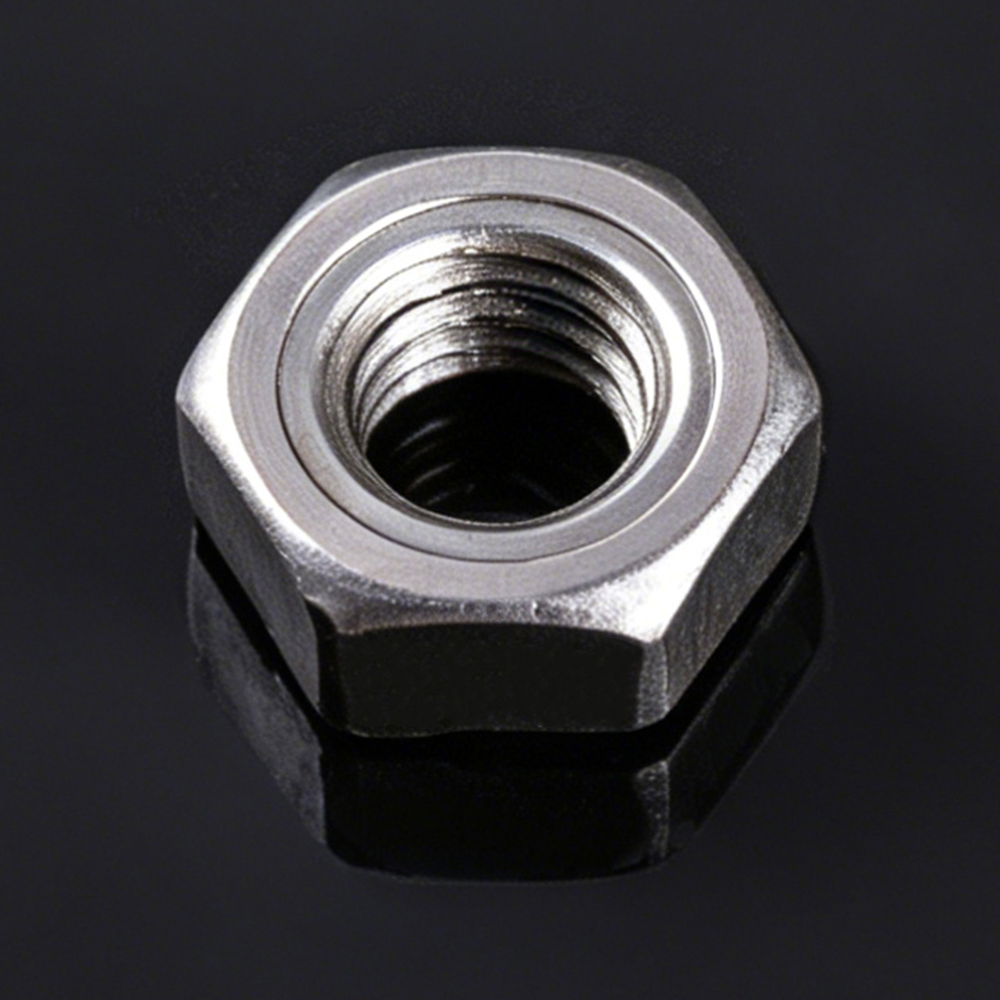
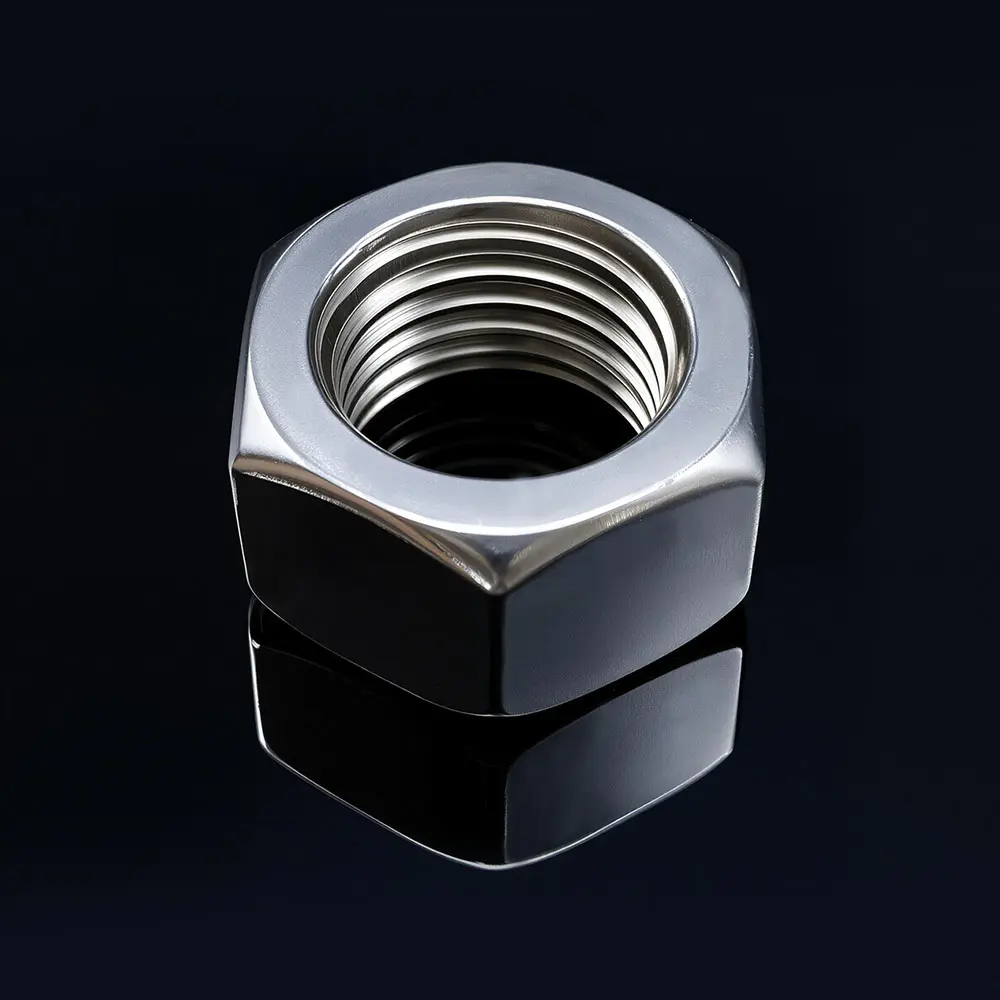





A325 ve A490 Ağır Altıgen Yapısal Cıvatalar: Çekme Mukavemeti ve Çentik Hassasiyeti – Bu Denge, Rulman Tipi ve Kayma Kritik Bağlantılarını Nasıl Etkiler?
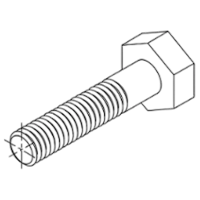
ASTM A325 (şimdi F3125 kapsamında A325 Sınıfı) ve ASTM A490 (F3125 kapsamında A490 Sınıfı) arasındaki seçim ağır altıgen yapısal cıvatalar çelik yapı tasarımında en kritik kararlardan biridir. A490 önemli ölçüde daha yüksek çekme mukavemeti sunarken, bu mukavemet artırılmış çentik hassasiyeti ve daha yüksek gevrek kırılma riskiyle birlikte gelir. Bu temel ödünleşim, her bir cıvata sınıfının rulman tipi ve kayma açısından kritik bağlantılara uygunluğunu doğrudan belirler. Bu makale kapsamlı bir karşılaştırma ve pratik bir karar çerçevesi sunmaktadır.
1. Temel Özellik Karşılaştırması: A325 ve A490
Aşağıdaki tablo, ASTM F3125 spesifikasyonlarından türetilen iki yapısal cıvata kalitesi arasındaki temel mekanik ve uygulama farklılıklarını göstermektedir.
| Özellik Parametresi | ASTM A325 (F3125 Sınıf A325) | ASTM A490 (F3125 Sınıf A490) |
|---|---|---|
| Minimum Çekme Dayanımı | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1.034 MPa) |
| Maksimum Çekme Dayanımı | Belirtilmedi (minimum 120 ksi) | 173 ksi (kırılganlığı sınırlamak için) |
| Çekirdek Sertliği (HRC) | Özel olarak sınırlı değildir (tipik olarak C24–C35) | C33–C38 (daha sıkı kontrol) |
| Çentik Hassasiyeti | Orta – kırılgan kırılmaya daha az duyarlı | Yüksek – stres korozyonuna ve hidrojen çatlamasına karşı daha hassas |
| Sıcak Daldırma Galvanizleme | İzin verilir (yaygın olarak kullanılır) | Yasaktır (hidrojen gevrekleşmesi ve tavlanma riski) |
| Dönme Kapasitesi Testi | Galvanizli montajlar için gereklidir | Tüm montajlar için gereklidir (üst gerilim limitleriyle) |
| Tahribatsız Muayene | Genellikle gerekli değildir | Manyetik parçacık denetimi gerekli |
2. Bağlantı Tipleri ve Cıvata Uygulanabilirliği
Rulman tipi ve kayma açısından kritik bağlantılar arasındaki seçim, kayma toleransı, yorulma direnci ve deformasyon kontrolüne ilişkin yapısal gereksinimlere bağlıdır.
- Rulman Tipi Bağlantı: Bu tasarımda cıvata "sıkı" bir duruma (veya tamamen öngerilmeye) kadar sıkılır ve kesme kuvveti öncelikle cıvata şaftının kesme mukavemeti ve bağlı plakaların delik duvarlarına karşı taşıma kapasitesi aracılığıyla iletilir. Cıvata mili delik duvarına temas etmeden önce bir miktar kayma bekleniyor. Bu tasarım daha düşük kurulum maliyetlerine izin verir ancak daha büyük deformasyona neden olur ve yükün ters dönmesine veya yorgunluğa maruz kalan bağlantılar için önerilmez.
- Kayma Kritik Bağlantısı: Bu tasarımda cıvata, yüksek bir seviyeye (minimum gerilme mukavemetinin %70'i) kadar tamamen öngerdirilir ve aşınma yüzeyleri arasında sürtünme oluşturan yüksek kenetleme kuvveti oluşturulur. Kesme kuvveti bu sürtünme yoluyla iletilir ve servis yükleri altında kaymaya izin verilmez. Bu tasarım daha yüksek sertlik, daha iyi yorulma direnci sağlar ve büyük boyutlu veya yarıklı delikleri olan veya kaymanın yapısal performansa zarar verebileceği bağlantılar için gereklidir.
Aşağıdaki tablo her bir cıvata sınıfının bu bağlantı türlerine uygulanabilirliğini özetlemektedir.
| Bağlantı Türü | ASTM A325 Uygunluğu | ASTM A490 Uygunluğu | Önemli Husus |
|---|---|---|---|
| Rulman Tipi (Rahat-Sıkı) | Evet – yaygın olarak kullanılıyor | Evet – ancak maliyet ve kırılganlık riski nedeniyle nadiren kullanılır | Uygun maliyetli rulman bağlantıları için A325 tercih edilir |
| Rulman Tipi (Ön Gerilmeli) | Evet – yaygın | Evet – dikkatli kalite kontrolüyle | A490, dönme kapasitesi ve MPI testi gerektirir |
| Kayma Kritik (Sürtünme Tipi) | Evet – çoğu uygulama için standart | Evet – son derece yüksek yük gereksinimleri için | A490'ın daha yüksek ön yükü daha fazla kayma direnci sağlar |
3. Güç ve Çentik Hassasiyeti Dengesi: Bağlantı Uygunluğu Üzerindeki Etki
Çekme mukavemeti ile çentik hassasiyeti arasındaki temel dengenin bağlantı tasarımı üzerinde doğrudan etkileri vardır.
- Rulman Tipi Bağlantılar İçin: Bu bağlantılar kaymaya izin verir ve cıvatanın kesme kapasitesine ve taşıma gücüne dayanır. Cıvata, kayma açısından kritik bağlantılarda olduğu gibi aynı düzeyde döngüsel gerilim konsantrasyonuna maruz kalmadığından, A490'ın daha yüksek çekme mukavemeti, kesme ve yatak yüklerine karşı direnç göstermede faydalı olabilir. Ancak A490'ın daha yüksek çentik hassasiyeti, herhangi bir diş hasarının, yüzey kusurunun veya yanlış hizalamanın daha kolay kırılgan kırılmaya yol açabileceği anlamına gelir. Bu nedenle, A490 rulman bağlantılarında kullanılabilirken, birçok spesifikasyon, A490'ın daha yüksek kırılgan kırılma riski nedeniyle mümkün olan her yerde A325 kullanılmasını önermektedir.
- Kayma Kritik Bağlantıları için: Bu bağlantılar, cıvata ön yüküyle doğru orantılı olan sürtünmeyi oluşturmak için yüksek sıkma kuvveti gerektirir. Daha yüksek çekme dayanımına sahip A490 cıvatalar, daha yüksek bir ön yüke kadar gerilebilir ve aynı cıvata çapı için daha fazla kayma direnci sağlar. Bununla birlikte, A490'ın yüksek sertliği ile birleşen yüksek ön yük, cıvatayı stresli korozyon çatlamasına ve hidrojen kırılganlığına karşı daha duyarlı hale getirir. Bu nedenle A490'ın kayma açısından kritik bağlantılarda kullanılması, yüzey kusurlarını tespit etmek için dönme kapasitesi testi ve manyetik parçacık incelemesi (MPI) dahil olmak üzere sıkı kalite kontrolü gerektirir. Ayrıca A490 cıvatalar sıcak daldırma galvanize edilemez, bu da galvanizli A325 cıvataların tercih edildiği korozif ortamlardaki kullanımlarını sınırlandırır.
4. Pratik Karar Çerçevesi
Takas analizine dayanarak aşağıdaki seçim yönergeleri önerilir:
- A325'i Şu Durumlarda Tercih Edin: (1) Bağlantı, orta düzeyde yük gereksinimleri olan standart yatak tipi veya kayma açısından kritik bir bağlantıdır; (2) Korozyona karşı koruma için sıcak daldırmalı galvanizleme gereklidir; (3) Çentik hassasiyetinin birincil öneme sahip olduğu durumlarda bağlantı, dinamik veya yorulma yüklemesine tabidir; (4) Maliyet ve bulunabilirlik temel faktörlerdir.
- Aşağıdaki durumlarda A490'ı düşünün: (1) Bağlantı, A325'in sağlayabileceğinden çok daha yüksek kesme veya kayma direnci gerektirir; (2) Bağlantı son derece yüksek statik yüklere maruz kalır ve aşındırıcı bir ortamda değildir; (3) Yüklenici gerekli kalite kontrolünü (MPI, rotasyonel kapasite testi) sağlayabilir; (4) Tasarım kırılgan kırılma riski açısından kapsamlı bir şekilde değerlendirilmiştir.
5. Üretim ve Kalite Perspektifi
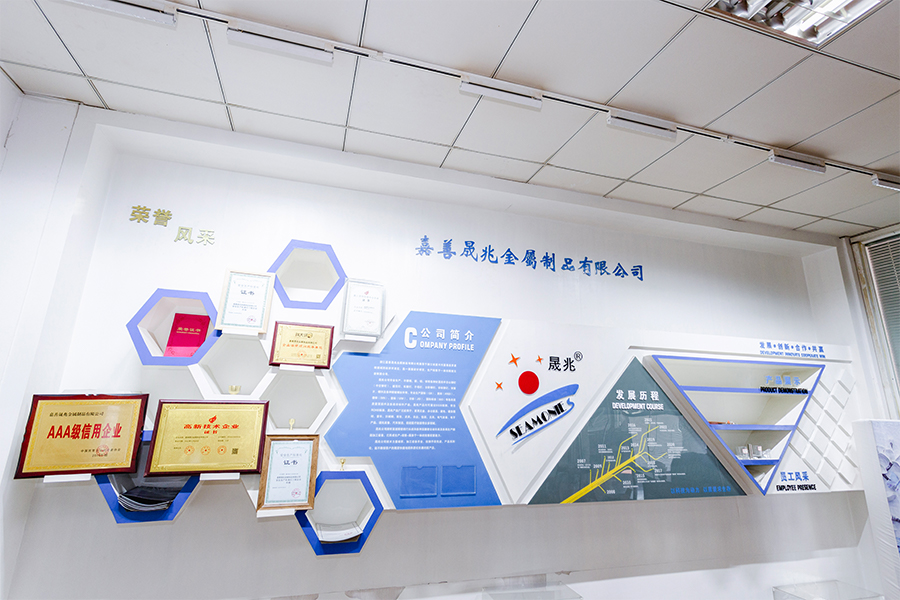
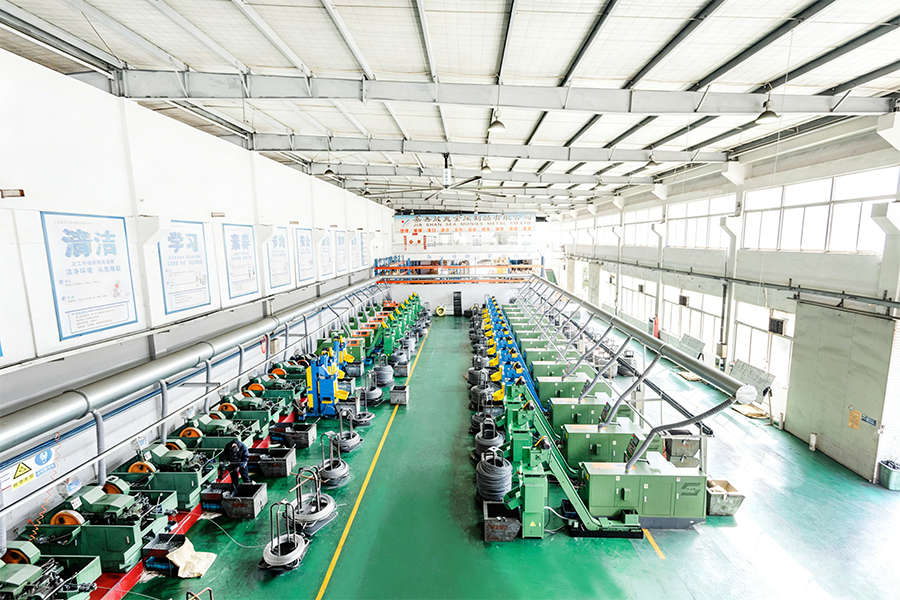
Yapısal cıvatalar için tutarlı mekanik özellikler elde etmek, malzeme kimyasının, ısıl işlemin ve testlerin hassas kontrolünü gerektirir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
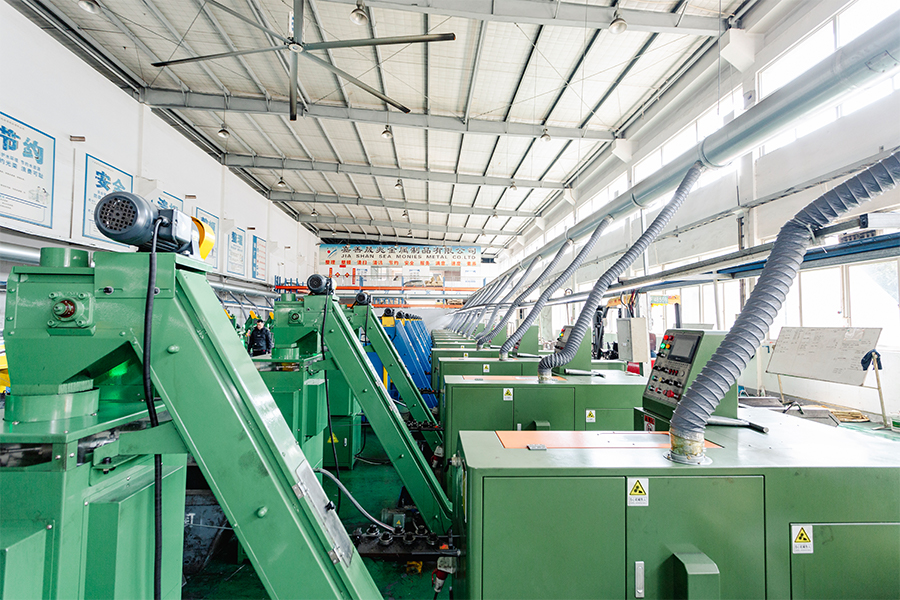
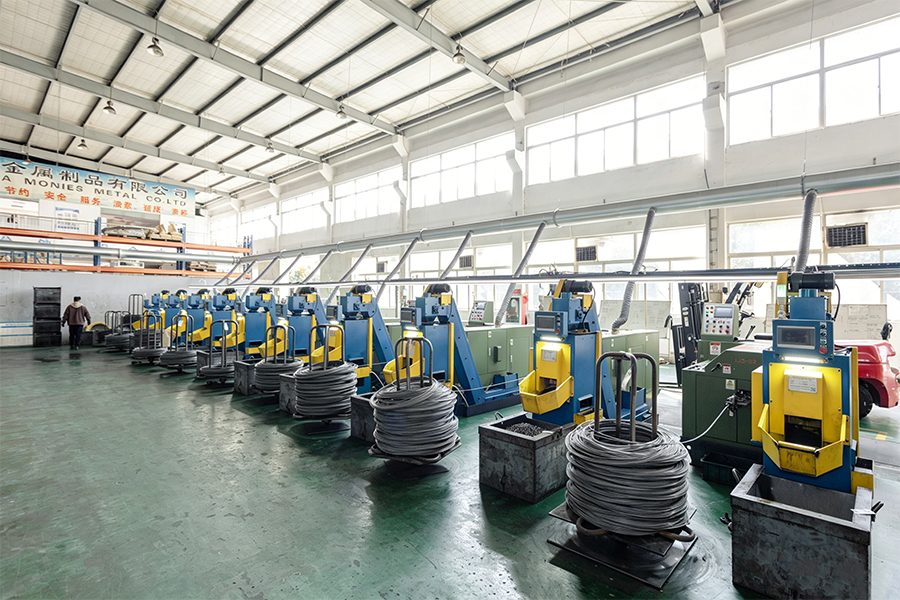
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretildi" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Yapısal cıvatalama uygulamaları için hem A325 hem de A490 sınıfı bağlantı elemanlarını tam malzeme test sertifikalarıyla ve A490 için gerekli manyetik parçacık muayene raporlarıyla birlikte sağlıyoruz.
6. Sıkça Sorulan Sorular (SSS)
- S1: A325 ve A490 cıvatalar yapısal bir bağlantıda birbirinin yerine kullanılabilir mi?
C: Hayır. Farklı gerilme mukavemetleri, sertlikleri ve gevrek kırılmaya karşı hassasiyetleri vardır. Bağlantıyı yeniden yapılandırmadan bunları değiştirmek, yetersiz güce veya beklenmedik arızalara yol açabilir. A490 cıvatalarının ön yükleme gereksinimi daha yüksektir ve kalite kontrol prosedürleri daha sıkıdır. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), cıvata kalitelerini değiştirmeden önce projenin yapı mühendisine danışılmasını önerir. - S2: A490 cıvatalar neden sıcak daldırma galvanizli değil?
C: A490 cıvatalar iki nedenden dolayı sıcak daldırmayla galvanizlenemez: (1) erimiş çinko banyosu sıcaklığı cıvatanın temperleme sıcaklığını aşar, potansiyel olarak cıvatayı tavlar ve gücünü azaltır; (2) galvanizlemeden önce kullanılan dekapaj işlemi çeliğe atomik hidrojen katar ve bu da hidrojen gevrekleşmesine neden olabilir; bu, özellikle yüksek mukavemetli cıvatalarda tehlikeli olan gecikmiş bir arıza mekanizmasıdır. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), korozyona dayanıklı bir alternatif olarak A325 galvanizli yapısal cıvatalar sunmaktadır. - S3: Yapısal cıvataların X ve N tanımı nedir ve bunun bağlantı türüyle ilişkisi nedir?
C: X işareti, dişlerin kesme düzleminden hariç tutulduğunu (cıvata sapı kesme düzlemindedir) gösterir, bu da daha yüksek kesme kapasitesi sağlar. N tanımı, dişlerin kesme düzlemine dahil edilebileceğini gösterir. Bu ayrım, kesme mukavemetinin, yükün tam sap çapından mı yoksa dişlerin azaltılmış kök çapından mı geçtiğine bağlı olduğu rulman tipi bağlantılar için kritik öneme sahiptir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), X veya N gerekliliklerini karşılamak için belirtilen diş uzunluklarına sahip yapısal cıvatalar tedarik edebilir.
A2-70 ve A4-80 Paslanmaz Çelik Altıgen Somunların Gömülmesi: Yüksek Süneklik mi yoksa Yüksek Hızlı Kurulumda Aşırı Isınma mı?
Diş çekme olgusu (aynı zamanda sürtünme veya soğuk kaynak olarak da bilinir), östenitik paslanmaz çelik bağlantı elemanlarının, özellikle A2-70 (304) ve A4-80 (316) altıgen somunların montajı sırasında kalıcı ve maliyetli bir sorundur. Gömme, dişlerin sıkışması ile karakterize edilir; malzeme yırtılır ve birbirine kaynaklanır, bu da çoğu zaman somunu veya cıvatayı kullanılamaz hale getirir. En sık bahsedilen iki nedensel mekanizma, östenitik paslanmaz çeliklerin doğasında olan yüksek süneklik ve yüksek hızlı kurulum araçlarının (örneğin darbeli anahtarlar) neden olduğu lokal aşırı ısınmadır. Bu makale her mekanizmanın fiziğini inceliyor, karşılaştırmalı veriler sağlıyor ve pratik hafifletme stratejileri sunuyor.
1. Mekanizma Karşılaştırması: Yüksek Süneklik ve Lokal Aşırı Isınma
Aşağıdaki tablo, iş parçacığı galerilemeye katkıda bulunan iki ana mekanizmayı karşılaştırmaktadır. paslanmaz çelik altıgen somunlar .
| Parametre | Yüksek Süneklik (Östenitik Yapı) | Lokalize Aşırı Isınma (Yüksek Hızlı Kurulum) |
|---|---|---|
| Fiziksel Mekanizma | Östenitik paslanmaz çelikler yüksek işlenme sertleşmesi oranına sahiptir ve karbon çelikleri üzerinde oluşan koruyucu oksit tabakasından yoksundur. Kayma teması altında koruyucu oksit film yırtılarak çıplak metal yüzeylerin basınç altında temas etmesine ve birbirine kaynaklanmasına olanak tanır. | Yüksek hızlı elektrikli aletler (darbeli anahtarlar veya yüksek devirli sürücüler) diş arayüzünde sürtünme ısısı üretir. Isı, yüzey katmanını yumuşatır, sürtünme katsayısını artırır ve yapışkan aşınmayı teşvik ederek gallering sürecini hızlandırır. |
| Birincil Kanıt | Parçalanma hem elle çalıştırılan hem de güçle çalıştırılan kurulumlarda meydana gelir, ancak elektrikli aletler kullanıldığında sıklığı ve şiddeti önemli ölçüde daha yüksektir. Östenitik paslanmaz çeliğin işlenerek sertleştirilmiş yüzey tabakası, yüksek kesme mukavemeti ve koruyucu bir yağlama filminin bulunmaması nedeniyle özellikle aşınmaya eğilimlidir. | Çalışmalar kurulum hızı arttıkça yüzey sıcaklığının da arttığını göstermektedir. Darbeli anahtarın kullanılması, malzemenin yeniden kristalleşme sıcaklığını aşan sıcaklıklar üretebilir ve bu da aşınma olasılığını büyük ölçüde artırır. Düşük hızlı aletlerin veya el aletlerinin kullanılması, gevşeme olaylarını önemli ölçüde azaltır. |
| Etkileyen Faktörler | Diş yüzeyi kalitesi, diş açısı, somun malzemesi ve yağlayıcıların varlığı. Daha pürüzsüz yüzeyler ve yağlayıcıların kullanımı soğuk kaynak eğilimini azaltır. | Kurulum hızı, tork girişi ve darbeli aletlerin kullanımı. Daha yüksek ön yükler aynı zamanda sürtünme kuvvetlerini de artırarak aşırı ısınma riskini artırır. |
| Azaltma Stratejisi | Farklı malzemeye veya kaplamaya sahip (örn. nitronik veya kaplamalı paslanmaz çelik) somunları seçin veya dişlerin temiz ve yağlanmış olmasını sağlayın. Tutukluk önleyici bileşiklerin kullanılması oldukça etkilidir. | Düşük hızlı kurulum aletleri kullanın (el aletleri veya düşük devirde değişken hızlı matkaplar). Kritik montajlar için darbeli anahtarlardan kaçının. Sıkma geçişleri arasında bağlantının soğumasını bekleyin. |
2. Mekanizma Analizi: Hangi Mekanizma Hakim?
Mevcut kanıtların ayrıntılı bir analizi, her iki mekanizmanın da katkıda bulunan faktörler olduğunu ancak göreceli önemlerinin eşit olmadığını ortaya koymaktadır.
- Yüksek Süneklik Birincil Temel Nedendir: Östenitik paslanmaz çelikler (A2 ve A4 kaliteleri), karbon çeliklerinin yağlama için kullandığı koruyucu yüzey oksit tabakasından yoksun oldukları için doğası gereği aşınmaya eğilimlidirler. Diş yüzeyleri yük altında birbirine bastırıldığında oksit filmi parçalanır ve östenitik yapının yüksek kesme mukavemeti pürüzlerin mikroskobik şekilde kaynaklanmasına neden olur. Bu temel bir malzeme özelliğidir; elle sıkılan montajlarda bile neden gevşemenin meydana geldiğini açıklar.
- Yüksek Hızda Aşırı Isınma Önemli Bir Hızlandırıcıdır: Temel neden malzemenin sünekliği olsa da, yüksek hızlı elektrikli aletlerin kullanılması, gevşemenin sıklığını ve şiddetini önemli ölçüde artırır. Darbeli anahtarın ürettiği sürtünme ısısı, östenitik paslanmaz çeliğin yeniden kristalleşme sıcaklığını (yaklaşık 450-600°C) aşabilir, yüzey katmanlarını yumuşatabilir ve yapışkan aşınmayı teşvik edebilir. Çalışmalar, darbeli anahtarların kullanıldığı kurulumlarda, elle sıkılan düzeneklere göre 10-15 kat daha fazla gevşeme oranına sahip olabileceğini göstermektedir.
- Sinerjistik Etki: İki mekanizma bağımsız değildir. Malzemenin yüksek sünekliği, onu yüksek hızlı aletlerin ürettiği sürtünme ısısına karşı duyarlı hale getirir. Isı ise malzemenin gücünü azaltır ve sürtünme katsayısını artırarak, gevşemeyi hızlandıran pozitif bir geri besleme döngüsü yaratır. Bu birleşik etki, yüksek hızlı kurulumlarda yavaş kurulumlara göre sürtünmenin genellikle daha şiddetli olmasının nedenidir.
3. Kurulum Hızının Niceliksel Etkisi
Aşağıdaki tabloda kurulum hızı ve alet tipine dayalı olarak gevşeme olayının karşılaştırmalı bir analizi sunulmaktadır.
| Kurulum Yöntemi | Tipik RPM | Galling İnsidansı (Göreceli) | Önerilen |
|---|---|---|---|
| El Aleti (Tork Anahtarı) | ~5–10 RPM | 1x (Temel) | Evet – Kritik montajlar için tercih edilir |
| Değişken Hızlı Matkap (Düşük Hız) | ~200–400 RPM | 3–5x | Evet – yağlanır ve kontrol edilirse |
| Değişken Hızlı Matkap (Yüksek Hızlı) | ~800–1500 RPM | 8–12x | Paslanmaz bağlantı elemanları için önerilmez |
| Darbeli Anahtar | Değişken (yüksek tepe torku) | 15–20x | A2/A4 somunlar için kesinlikle önerilmez |
4. Kızarıklığın Azaltılması İçin Pratik Rehber
Malzeme sünekliği ve kurulum hızının birleşik etkisi göz önüne alındığında, saha kurulumu için aşağıdaki yönergeler önerilir:
- Her Zaman Bir Yağlayıcı Kullanın: Somunu takmadan önce cıvata dişlerine yüksek kaliteli tutukluk önleyici bileşik veya yağlayıcı (örn. bakır bazlı veya nikel bazlı gres) uygulayın. Yağlama sürtünmeyi azaltır, ısı oluşumunu azaltır ve diş yüzeyleri arasında fiziksel bir bariyer görevi görür.
- Yavaş Kurulum Hızlarını Kullanın: Kritik paslanmaz çelik aksamlarda darbeli anahtarlardan kaçının. En düşük etkin devir sayısına ayarlanmış el aletlerini veya değişken hızlı matkapları kullanın. Hız ne kadar düşük olursa, diş arayüzünde o kadar az ısı üretilir.
- Konuları Temiz Tutun: Kir, kalıntı veya eski iplik tutucu gibi kirletici maddeler aşındırıcı etki göstererek oksit katmanını kırabilir ve aşınmayı başlatabilir. Montajdan önce cıvata ve somun dişlerini iyice temizleyin.
- Soğutma Süresine İzin Verin: Büyük çaplı veya yüksek ön yüklü montajlarda, ısı oluşumunu önlemek için sıkma geçişleri arasında bağlantının soğumasını bekleyin.
- Alternatif Malzemeleri Değerlendirin: Parçalanmanın kalıcı bir sorun olduğu uygulamalar için, aşınma eğilimi azaltılmış paslanmaz çelik kaliteleri (örneğin, özel kaplamalı Nitronic 60 veya 316) kullanmayı düşünün.
5. Üretim ve Kalite Perspektifi
Diş formunun tutarlılığı ve paslanmaz çelik altıgen somunların yüzey kalitesi, gevşemenin önlenmesinde kritik faktörlerdir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretilmiştir" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Paslanmaz çelik altıgen somunlar için pürüzsüz bir diş kaplaması sağlıyoruz ve gevşeme eğilimini azaltmak için tamamlayıcı yüzey işlemleri (pasivasyon veya kaplama gibi) sunabiliyoruz. Sahada sorun çıkmasının önlenmesine yardımcı olmak için her gönderiye kurulum kılavuzunu da ekliyoruz.
6. Sıkça Sorulan Sorular (SSS)
- S1: Darbeli anahtarları A2-70 veya A4-80 paslanmaz çelik somunlarda kullanabilir miyim?
C: Kesinlikle önerilmez. Darbeli anahtarın yüksek hızlı ve yüksek torklu darbeleri önemli miktarda sürtünme ısısı oluşturarak sürtünme riskini önemli ölçüde artırır. Kritik montajlar için yalnızca el aletleri veya düşük hızlı değişken hızlı matkaplar kullanılmalıdır. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), tüm paslanmaz çelik kurulumlar için hızı kontrollü bir tork anahtarı kullanılmasını önerir. - S2: İplik yüzeyinin kalitesi gevşeme eğilimini etkiler mi?
C: Evet. Daha pürüzsüz bir iplik yüzeyi (örneğin, kesilmiş iplikler yerine yuvarlanmış iplikler) daha düşük bir sürtünme katsayısına ve daha az sürtünme başlatma eğilimine sahiptir. Haddelenmiş iplikler ayrıca daha tutarlı bir yüzey profiline sahiptir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), aşınma riskini azaltan, üstün yüzey kalitesine sahip paslanmaz çelik somunlar üretmek için soğuk şişirme ve diş haddeleme süreçlerini kullanıyor. - S3: Paslanmaz çelik somunlarda gevşemeyi önlemek için en iyi yağlayıcı hangisidir?
C: Bakır bazlı veya nikel bazlı tutukluk önleyici bileşik oldukça etkilidir. Bu yağlayıcılar, metalin metale temasını önleyen katı bir yağlayıcı bariyer görevi gören ince metal parçacıkları içerir. Yüksek sıcaklıklarda da etkilidirler. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union) montaj konusunda rehberlik sağlayabilir ve bazı durumlarda somunlara önceden uygulanmış yağlayıcı kaplama sağlayabilir.