







Yumuşak Ahşap ve Sert Ağaçta Maksimum Çekme Direnci için Eşleşen Kare Boyun Gömme Derinliği ve Başlık Havşası
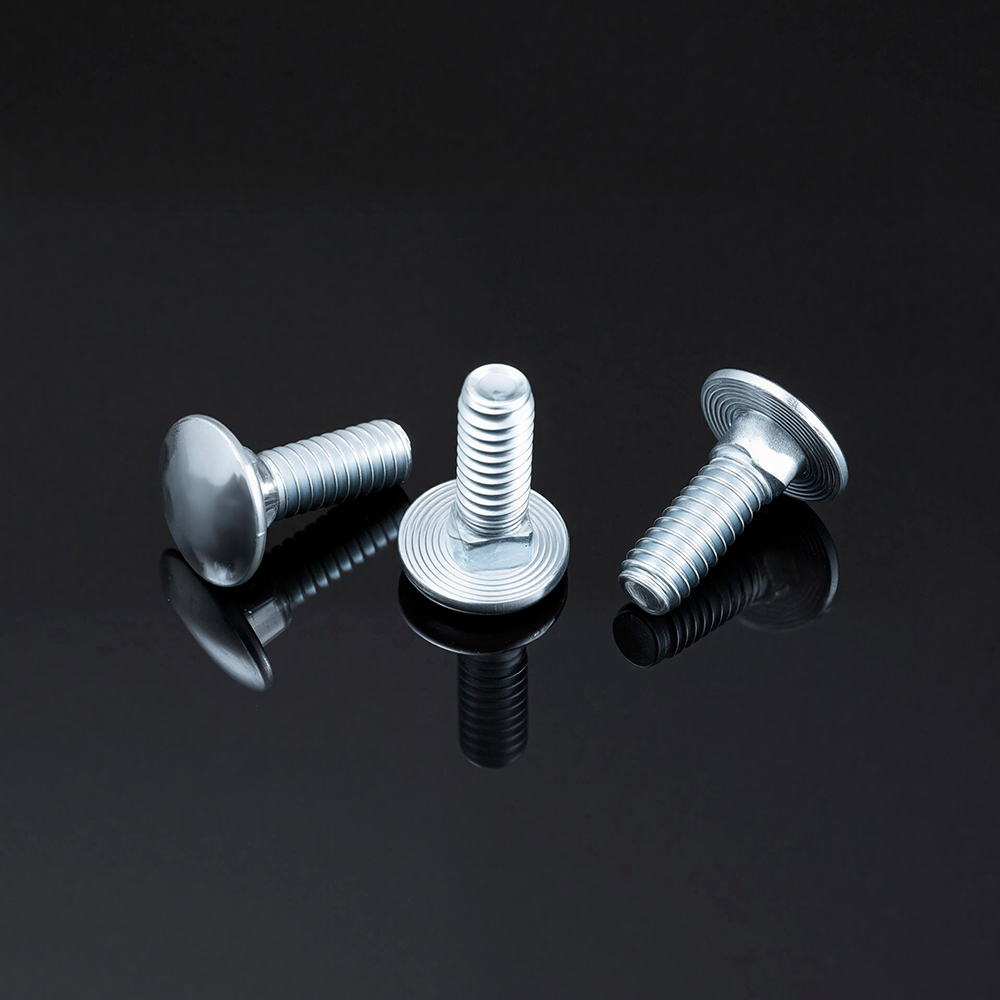
Bir cihazın mekanik performansı taşıma cıvatası Ahşaptaki bağlantı temel olarak birbirine bağlı iki geometrik parametre tarafından belirlenir: kare boynun gömme derinliği (dönmeyi önleyici kilitleme sağlar) ve yuvarlak başlığın havşa derinliği (yüzeyselliği ve yük dağılımını yönetir). Ahşabın çatlamasına neden olmadan maksimum çekilme direncine ulaşmak, farklı yoğunlukları, basınç dayanımları ve arıza modları nedeniyle yumuşak ahşap ve sert ahşap için farklı stratejiler gerektirir.
1. Ahşap Yüzey Özellikleri: Yumuşak Ağaç ve Sert Ağaç Karşılaştırması
Ahşabın yoğunluğu ve mukavemetindeki temel farklılıklar, her bir alt tabakanın cıvata yerleştirme ve havşa açma işlemlerine nasıl tepki vereceğini doğrudan belirler. Aşağıdaki tablo temel yapısal özellikleri karşılaştırmaktadır:
| Mülkiyet | Yumuşak ağaç (örneğin Çam, Ladin, Köknar) | Sertağaç (örneğin Meşe, Kayın, Akçaağaç) |
|---|---|---|
| Tipik Yoğunluk Aralığı (kg/m³) | 350 – 550 | 640 – 840 |
| Eğilme Dayanımı (MPa) | 14 – 50 (C14 ila C50 dereceleri) | 30 – 70 (D30 – D70 notları) |
| Basınç Dayanımı (MPa) // tane | ~40 – 46 (ladin/çam) | Önemli ölçüde daha yüksek |
| Sertlik (Brinell) // tane | 3.2 – 4.0 | Daha yüksek (meşe ~5,5) |
| Aşırı Sıkma Altında Arıza Modu | Ağaç liflerinin sıkıştırılması/ezilmesi | Tahıl çizgileri boyunca yarılma/çatlama |
| Taşıma Cıvatalarının Tipik Uygulamaları | Zemin kaplaması, ahşap çerçeveleme, genel inşaat | Ağır ahşap yapılar, mobilyalar, deniz ranzaları |
2. Kare Boyun Gömme Derinliği Gereksinimleri
Kare boynun işlevi, somun sıkma sırasında cıvatanın dönmesini önlemek için ahşaba gömülmek ve baş tarafında bir anahtar ihtiyacını ortadan kaldırmaktır. Gömme derinliği (kare bölümün ahşabın içine ne kadar nüfuz ettiği) alt tabakanın sıkıştırılabilirliği ve kesme mukavemeti ile uyumlu olmalıdır.
- Yumuşak Ağaç Stratejisi (Artırılmış Gömme Derinliği): Yumuşak ağaçların yoğunluğu ve basınç dayanımı daha düşüktür. Güvenilir dönme önleyici kilitleme elde etmek için kare boyun, köşelerin çevredeki ahşap liflerini tamamen yerinden çıkarmasına ve kavramasına izin verecek şekilde tam derinliğine kadar çakılmalıdır. Yumuşak ağaç lifleri bölünmek yerine sıkıştığından, tam derinlikli gömme, çatlama riski olmadan maksimum mekanik kilitleme sağlar.
- Sertağaç Stratejisi (Hassas Gömme): Sert ağaçlar daha yoğundur ve bölünmeye daha yatkındır. Bu malzemelerde, maksimum çekilme direnci için kare boyun yine de tamamen gömülmelidir, ancak pilot deliğin daha yüksek hassasiyetle işlenmesi gerekir. Kare boyun, ahşabın birbirinden ayrılmasını önlemek için sıkı bir şekilde oturtulmuş bir girinti veya dikkatli bir şekilde vurulmasını gerektirir. Yaygın bir mühendislik standardı, sıfır dönme toleransıyla %100 hassas gömme için boyun boyutuna uygun kare bir oluğun önceden üretilmesidir.
Her iki durumda da, boynun ahşap yüzeye yaslandığı tamamlanmamış kare boyunlu gömme, cıvatanın dönmesinin ve gevşemesinin temel nedenidir. Düzgün bir şekilde yerleştirilmiş kare boyun, taşıma cıvatalarının tek taraflı montaj için etkili olmasını sağlayan mekanik kilidi oluşturur.
3. Kafa Havşa Derinliği: Düzlük ve Yapısal Bütünlüğün Dengelenmesi
Havşa açma, yuvarlak başlığın malzeme yüzeyiyle aynı hizada veya malzeme yüzeyinin altında oturmasına olanak tanır, pürüzsüz bir yüzey sağlar ve keskin çıkıntıları ortadan kaldırır. Ancak ahşabın zayıflamasını önlemek için havşa derinliğinin dikkatli bir şekilde kontrol edilmesi gerekir.
- Yumuşak ağaç (Daha Derin Havşa Kabul Edilebilir): Sıkıştırılabilirliği nedeniyle yumuşak ahşap, bölünmeden daha derin bir havşaya yerleşebilir. Cıvata başlığı, alttaki lifleri sıkıştırarak stabil bir dayanma yüzeyi oluşturur. Ancak yeterli cıvata başı teması olmaksızın aşırı havşa açma, etkili yük taşıma alanını azaltarak ahşap üzerindeki lokal gerilimi artırabilir.
- Sertağaç (Sığ veya Hassas Havşa Gerekli): Sertağaçlar, kürek ucuyla dikkatlice işlenmiş daha sığ bir havşa gerektirir. Sert ağaçtaki derin havşalar, somun sıkıldığında taneciklerin ayrılmasını başlatabilecek gerilim yükselticiler oluşturur. Amaç mümkün olduğu kadar kesitsel ahşap bütünlüğünü korurken aynı hizada bir yüzey elde etmektir.
4. Çekme Direnci ve Yarılma Önleme Üzerinde Birleşik Etki
Maksimum çekilme direnci (cıvatayı ahşabın içinden çekmek için gereken kuvvet), hem kare boyun hem de cıvata başlığının bütünlüğünden ödün vermeden ahşaba en iyi şekilde geçmesiyle elde edilir.
- Yumuşak ağaç: Orta düzeyde bir havşa ile birleştirilmiş derin, tam derinlikli kare boyunlu gömme, en yüksek çekilme direncini sağlar. Ağaç lifleri boynun etrafında ve başın altında sıkışarak güçlü bir mekanik kilit oluşturur. Cıvata gövdesinden biraz daha küçük bir pilot delik açıldığında yarılma riski düşüktür.
- Sertağaç: Dönmeyi önleme için aynı tam derinlikli gömme gereklidir, ancak havşanın daha sığ olması ve hassas şekilde işlenmesi gerekir. Kare boyun tam olarak oturmalıdır, ancak yarılma gerilimlerinin oluşmasını önlemek için pilot delik toleransı sıkı olmalıdır. Sert ağaçta, hem başlığın hem de somunun altında pulların kullanılması, yüklerin dağıtılmasına yardımcı olur ve ezilme veya yarılma riskini daha da azaltır.
Endüstri verileri, cıvata bükülmesi ve malzeme çatlaması dahil olmak üzere taşıyıcı cıvata montaj sorunlarının %80'inden fazlasının cıvatanın kendisinden ziyade uygun olmayan delik işlemeyle ilgili olduğunu göstermektedir. Önceden delinmiş pilot delik, yalnızca kafa derinliğine kadar havşa açma ve tam kare boyunlu oturma, her iki ahşap türünde de başarılı kurulumun üç temel direğidir.
5. Üretim ve Kalite Perspektifi
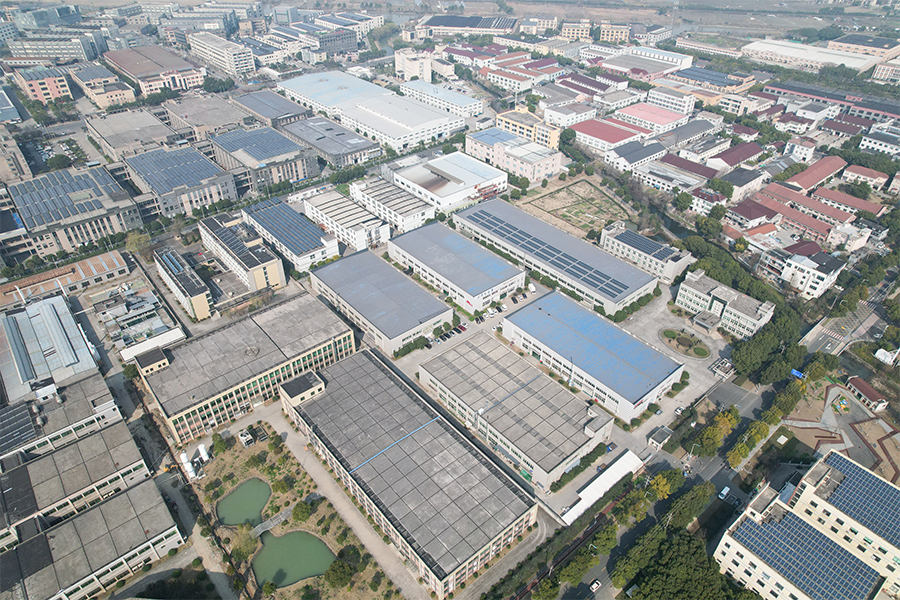
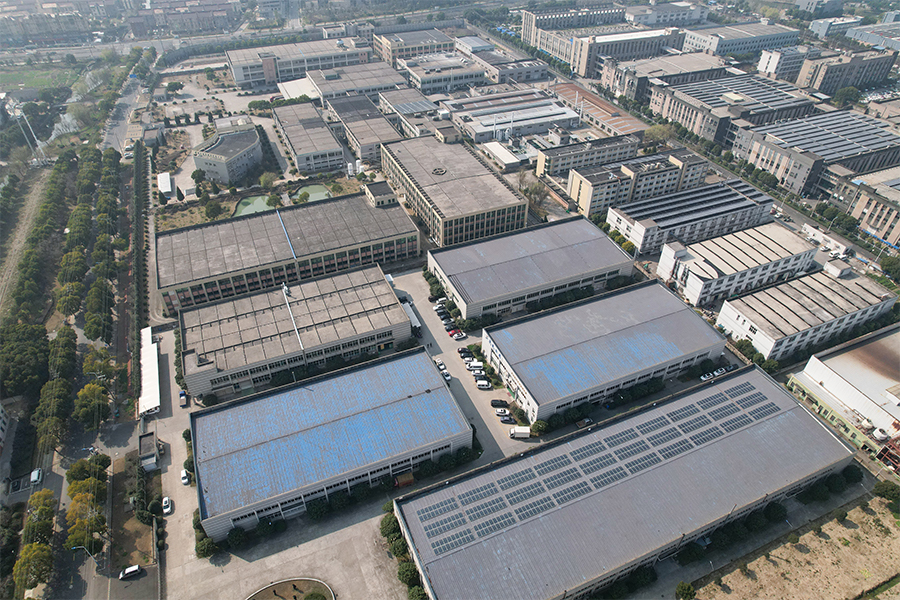
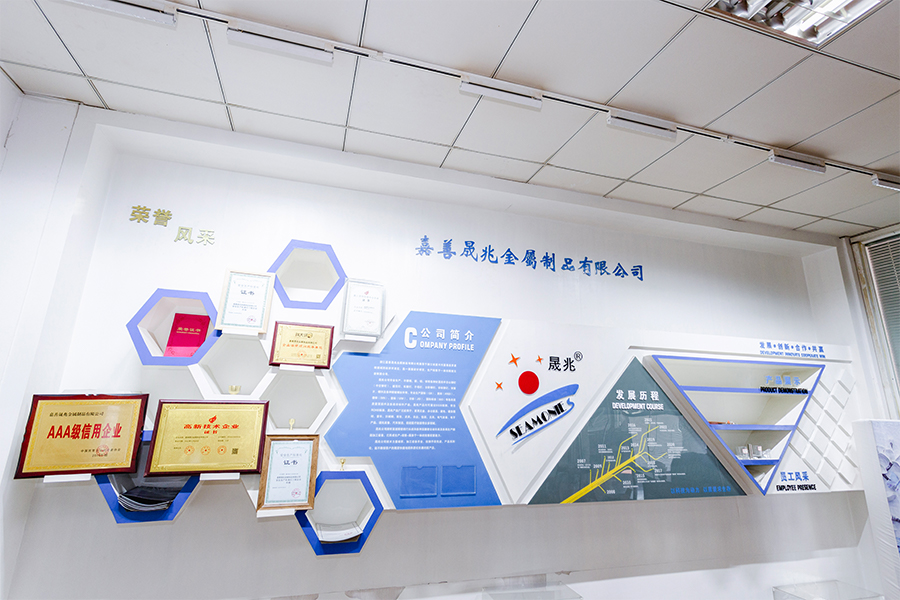
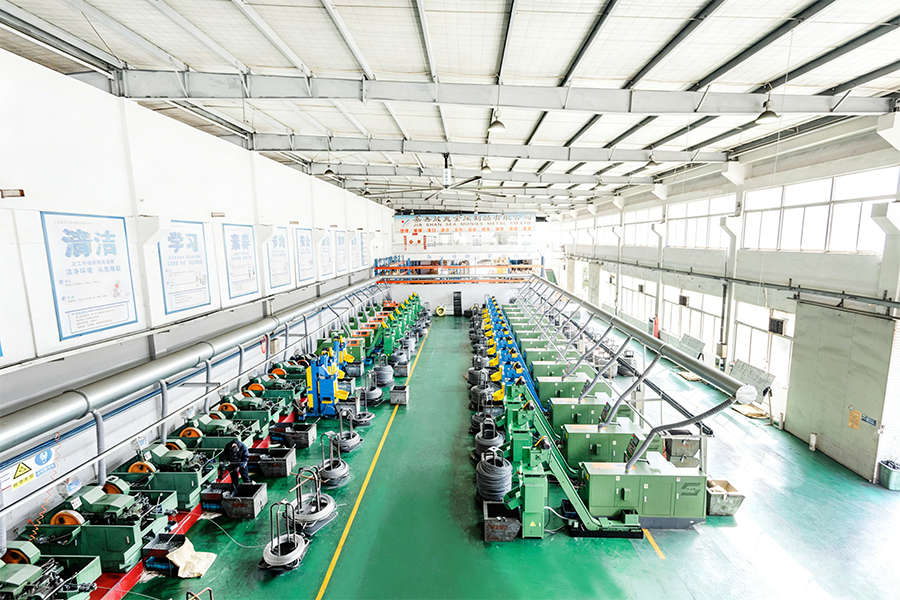
Taşıyıcı cıvata üretiminin hassasiyeti, kare boyun geometrisinin tutarlılığını doğrudan etkiler; bu, farklı ahşap türleri arasında güvenilir gömme elde etmede önemli bir faktördür. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretildi" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Taşıyıcı cıvatalar için, hem yumuşak ahşap hem de sert ahşap uygulamalarında tutarlı gömme performansı sağlamak amacıyla kare boyun boyutları ve kafa geometrisinde sıkı toleransları koruyoruz.
6. Sıkça Sorulan Sorular (SSS)
- S1: Basınç uygulanmış kereste için paslanmaz çelik veya galvanizli taşıma cıvataları mı kullanmalıyım?
C: Basınçla işlenmiş kereste, standart çeliğin korozyonunu hızlandıran kimyasallar içerir. Üstün korozyon direnci nedeniyle basınçla işlenmiş kereste için sıklıkla 18‑8 paslanmaz çelik taşıma cıvataları önerilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), özel çevresel maruziyet ve hizmet ömrü gereksinimlerinize uyacak şekilde hem sıcak daldırma galvanizli hem de paslanmaz çelik seçenekleri (304/316) sunar. - S2: Baş tarafa erişemediğimde taşıyıcı cıvatanın dönmesini nasıl önleyebilirim?
C: Kare boyun, ahşaba tamamen gömüldüğünde dönmeyi önleyecek şekilde özel olarak tasarlanmıştır. Pilot deliğin doğru çapta olduğundan (şafttan biraz daha küçük) ve kare boynun tamamen malzemeye çakıldığından emin olun. Ahşabın ciddi şekilde bozulması veya deliğin genişlemesi durumunda, naylon kilitli somun veya çift somun, düzeneğin sağlamlaştırılmasına yardımcı olabilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), son sıkmadan önce kare boyunlu oturma yerinin kontrol edilmesini önerir. - S3: Sert ağaçtaki taşıma cıvataları için önerilen pilot delik boyutu nedir?
C: Sert ağaç için, çatlamayı önlemek amacıyla cıvata sapı çapından 1/16″ daha küçük bir pilot delik açın. Kare boyun, tam gömme için dikkatli bir şekilde kılavuz çekmeyi veya önceden işlenmiş bir girintiyi gerektirir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), gerilim yoğunlaşmasını ve çatlamayı önlemek amacıyla hassas sert ağaç uygulamaları için kademeli bir delme işlemi veya özel bir havşa ucu kullanılmasını önerir.
Sıcak Daldırma Galvanizli Destek Cıvatalarında Diş Sıkışmasını Yönetmek: Döndürerek Santrifüjleme ve Galvanizleme Sonrası Kılavuz Çekme, ISO 965-1'e Göre Kaplama Birikmesini Nasıl Telafi Ediyor?
Sıcak daldırma galvanizleme (HDG), aşağıdakiler için olağanüstü korozyon koruması sağlar: Antrenör cıvataları dış mekan ahşap yapılarında kullanılır, ancak süreç önemli bir mühendislik sorunu yaratır: çinko kaplama, hem dış (cıvata) hem de iç (somun) dişlere kalınlık katar ve potansiyel olarak ISO 965-1 tarafından tanımlanan diş toleransı sınırlarını aşar. Bu "müdahale", uygun telafi olmadan montajı zorlaştırabilir veya imkansız hale getirebilir. Bu makale, işlevsel diş uyumunu yeniden sağlamak için iki temel işlemin (döndürerek santrifüjleme ve galvanizleme sonrası kılavuz çekme) nasıl uygulandığını açıklamaktadır.
1. ISO 965-1 Diş Toleransını ve Kaplama Ödeneği Sorununu Anlamak
ISO 965-1, iç ve dış dişler için belirtilen toleranslarla standart metrik diş profilini tanımlar. Sıcak daldırma galvanizli bağlantı elemanları için kaplama kalınlığı, hem cıvata dişinde hem de somun dişinde ek bir katman olarak dikkate alınmalıdır. Kümülatif etki, diş açıklığını sıfıra indirebilir veya hatta negatif bir tolerans oluşturabilir; bu da somunun cıvataya diş açmayacağı anlamına gelir.
Aşağıdaki tablo, M12 cıvata ve somun kombinasyonu için HDG kaplamanın diş boyutları üzerindeki etkisini göstermektedir.
| Parametre | Kaplamasız (Nominal) | HDG (Çift Taraflı Kaplama) ile | Girişim Birikimi |
|---|---|---|---|
| Cıvata Dişi Büyük Çapı | 12.000mm | 12.000 2 × kaplama = 12.080 mm | İplik açıklığında azalma: toplamda 0,160 mm'ye kadar |
| Somun Dişi Küçük Çapı (İç) | 10.500mm | 10.500 - 2 × kaplama = 10.420 mm | |
| Etkili İplik Uyumu | ISO 965-1 toleransı dahilinde açıklık | Potansiyel sıfır veya negatif açıklık | Parazit montajı önler |
Not: M12 bağlantı elemanları için tipik HDG kaplama kalınlığı kenar başına 40-60 µm arasında değişir. Cıvata üzerindeki toplam radyal birikim (ana çap) ve somundaki iç daralma (küçük çap) bir araya gelerek önemli bir uyum sorunu yaratır.
2. Telafi Prosesi 1: Spin Santrifüjleme (Santrifüjlü Spinning)
Spin santrifüjleme, galvanizleme banyosundan hemen sonra, kaplama hala eriyik haldeyken uygulanır. Bağlantı elemanı delikli bir sepete yerleştirilir ve yüksek hızda döndürülerek fazla çinkonun dişlerden ve diğer yüzeylerden dışarı atılması sağlanır. Bu süreç üç kritik sonuca ulaşır:
- Düzgün Kaplama Kalınlığı: Eğirme, iplik tepeleri ve köklerindeki kaplamayı daha düzgün, daha ince bir katmana (genellikle daha büyük bağlantı elemanları için ortalama 30-50 µm) kadar azaltır. Bu, kritik çap bölgelerindeki birikmeyi en aza indirmeye yardımcı olur.
- Konu Temizleme: Fazla çinkonun giderilmesiyle, eğirme hareketi iplik profilinin korunmasına yardımcı olur, diş köklerinin veya tepelerinin büyük ölçüde doldurulmasını önler ve büyük müdahale riskini azaltır.
- Kontrollü Değişim: İyi kontrollü santrifüjleme, bir partideki kaplama kalınlığı değişimini azaltarak sonraki kılavuz çekme sürecini daha öngörülebilir ve güvenilir hale getirebilir.
Bununla birlikte, özellikle daha ağır kaplama gereksinimleri olan daha büyük çaplı cıvatalar (M16 ve üzeri) için, ISO 965-1'e uyum sağlamak için tek başına santrifüjleme her zaman yeterli değildir. Galvanizleme sonrası kılavuz çekme sıklıkla ikincil bir telafi adımı olarak gereklidir.
3. Telafi Prosesi 2: Galvanizleme Sonrası Kılavuz Çekme veya Diş Fırçalama
Galvanizleme sonrası kılavuz çekme (veya diş fırçalama), çıplak çeliği açığa çıkarmadan fazla çinkoyu diş yanlarından ve tepelerinden seçici olarak çıkarmak için sertleştirilmiş bir kılavuz veya fırçanın kaplanmış dişin içinden geçirilmesini içerir. Bu işlem kaplama soğuyup katılaştıktan sonra gerçekleştirilir.
- Seçici Kaldırma: Musluk, diş tepeleri ve yanlarındaki çinko kaplamayı keser veya sıkıştırır, diş profilini standart geometrik şekle geri getirirken, kökte ve diğer yüzeylerde kalan çinkoyu korozyona karşı koruma için sağlam bırakır.
- Çap Restorasyonu: Kılavuz çekme, dış dişin ana çapını azaltır ve iç dişin küçük çapını temizleyerek ISO 965-1'in gerektirdiği açıklığı geri kazandırır. Vuruştan sonra istenen açıklıklar genellikle standartlarda belirtilir ve cıvata ile somunun sorunsuz bir şekilde monte edilmesi sağlanır.
- Kaplamanın Korunması: Uygun şekilde gerçekleştirildiğinde, galvanizleme sonrası kılavuz çekme işlemi, kaplamayı ASTM A153 veya ISO 1461'in gerektirdiği minimum yerel kalınlığın altına düşürmeden yalnızca fazla çinkoyu (kretlerden yaklaşık 10-15 µm) giderir.
Chance & Union da dahil olmak üzere pek çok üretici, HDG cıvatalarının kaplama bütünlüğünü korurken ISO 965-1'e uyum gereksinimlerini tutarlı bir şekilde karşıladığından emin olmak için kontrollü santrifüjleme ve hassas kılavuz çekme kombinasyonunu uyguluyor.
4. Üretim Perspektifi: Tutarlı Diş Uyumu Sağlamak
Döndürerek santrifüjleme ve galvanizleme sonrası kılavuz çekme kombinasyonu, dikkatli bir süreç kontrolü gerektirir. Anahtar değişkenler arasında daldırma süresi, geri çekme hızı, santrifüj hızı, kılavuz geometrisi ve ikincil işlemde kullanılan kesme parametreleri yer alır. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretildi" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. HDG cıvataları için ikili dengeleme yaklaşımı uyguluyoruz: kaplama kalınlığını kontrol etmek için optimize edilmiş döndürmeli santrifüjleme ve ardından her cıvatanın düzgün somun montajı için ISO 965-1 diş uyumu gereksinimlerini karşıladığından emin olmak için galvanizleme sonrası hassas kılavuz çekme.
5. Sıkça Sorulan Sorular (SSS)
- S1: Galvanizleme sonrası kılavuz çekme işlemiyle genellikle ne kadar kaplama kalınlığı kaldırılır?
C: Vurmak genellikle diş tepelerinden 10-15 µm çinkoyu uzaklaştırır; bu, alttaki çeliği açığa çıkarmadan açıklığı yeniden sağlamaya yeterlidir. Bu, ASTM A153'ün gerektirdiği minimum kaplama kalınlığının (M20 cıvatalar için 1,7 mil / 43 µm) korunmasını sağlar. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), hem diş uyumunu hem de korozyon korumasını korumak için bu süreci kontrol eder. - S2: Galvanizleme sonrası kılavuz çekmeden tek başına spin santrifüjleme ISO 965-1 uyumunu sağlayabilir mi?
C: Bazı durumlarda, özellikle daha hafif kaplamalı daha küçük çaplı cıvatalar (M6-M10) için, tek başına santrifüjleme kabul edilebilir dişler üretebilir. Bununla birlikte, M12 ve daha büyük boyutlar için veya ISO 965-1 sıkı uyum gerektiğinde, galvanizleme sonrası kılavuz çekme neredeyse her zaman gereklidir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), tüm çaplarda tutarlı parti kalitesi sağlamak için her iki süreci de kullanıyor. - S3: Galvanizleme sonrası kılavuz çekme cıvatanın korozyon direncini etkiler mi?
C: Doğru şekilde gerçekleştirildiğinde kılavuz çekme, diş tepelerinden yalnızca fazla çinkoyu giderir ve diş kökleri ve diğer kritik yüzeyler üzerinde yeterli kaplamayı bırakır. Cıvatanın tuz püskürtme testindeki genel korozyon direnci, kullanılmamış bir bağlantı elemanıyla karşılaştırılabilir düzeyde kalır. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), uygulama sonrasında ASTM A153 veya ISO 1461 uyumluluğunu doğrulamak için kaplama kalınlığı doğrulama raporları sağlar.