







Hassas Kilit Somunlarında Radyal ve Eksenel Kilitleme: Titreşim Direnci ve Ön Yük Tutmadaki Farkların Ölçülmesi
Yüksek hızlı iş milleri, vidalı miller ve rulman ön yükleme sistemleri gibi hassas montajlarda hassas kilit somunları için kilitleme mekanizmasının seçimi, uzun vadeli güvenilirlik açısından kritik öneme sahiptir. Two primary designs dominate the market: radial locking (using radial inserts or pegs) and axial locking (bölümlü ipliklerin elastik deformasyonunu kullanarak). Her ikisi de gevşemeyi önleme işlevselliği sağlarken, döngüsel enine yükler altındaki performansları önemli ölçüde farklılık gösterir. Bu makale, yerleşik araştırma ve endüstri verilerine dayanarak bu farklılıkları ölçmektedir.
1. Locking Mechanism Overview
Aşağıdaki tablo radyal ve eksenel kilitleme sistemlerinin tasarım ilkelerini özetlemektedir.
| Parametre | Radial Locking (e.g., ZM, YSR) | Axial Locking (e.g., AM, YSF, YSK) |
|---|---|---|
| Locking Method | Radyal olarak hareket eden kilitleme mandalları veya pirinç ekler diş deliğiyle kesişir; secured by grub screws. The pegs engage the shaft thread flanks. | Somunun bölümleri eksenel saplama vidaları aracılığıyla elastik olarak deforme edilir. Dişli kenarları şaft dişine doğru bastırılarak sürtünme oluşturulur. |
| Eksenel Salgı Doğruluğu | Tipik olarak ≤ 0,005 mm (işlenmiş) veya ≤ 0,002 mm (zemin) | Karşılaştırılabilir; kilitleme, yüz-iş parçacığı ilişkisini etkilemez |
| Eksenel Alan Gereksinimi | Daha ince profil mevcuttur (örn. YSR serisi) | Standart profil; axial locking requires more nut height |
| Şok Yükü Direnci | İyi; hardened inserts (HRC 28-32) resist wear | Mükemmel; elastik deformasyon şok yüklerini emer ve dağıtır |
2. Döngüsel Enine Yükler Altında Niceliksel Performans
Kilit somunlarının gevşemeyi önleme performansı, cıvatanın kendiliğinden gevşemesinin birincil etkeni olduğu bilinen döngüsel enine yükler altında en sıkı şekilde değerlendirilir. Araştırma, ön yük kaybının ve takılı dişler arasındaki mikro kaymanın temel arıza göstergeleri olduğunu ortaya koymuştur.
- Ön Yükleme Tutma Oranı: Aynı başlangıç ön yükü ve enine yükleme koşulları altında standart bir somun, tekrarlanan döngülerden sonra başlangıç ön yükünün yalnızca %60-70'ini koruyabilir. Buna karşılık, yüksek performanslı kilitleme somunları, 1.500 enine titreşim döngüsünden sonra ortalama %91,5'lik artık ön yük oranları göstermiştir.
- Mikro Kayma Davranışı: Döngüsel enine yükler diş arayüzünde mikro kaymaya neden olur. Standart somunlar, ilerici ön yük kaybına yol açan geri dönüşü olmayan mikro kayma birikimi gösterirken, gelişmiş kilitleme tasarımları güçlü bir "kurtarma" özelliği sergiler; ön yük ve mikro kayma, enine yük sıfıra döndüğünde neredeyse orijinal seviyelerine döner.
- Tasarım Sertliği: Dinamik titreşim altında kararlı tasarım sertliğini koruma yeteneği, ürünün tanımlayıcı bir özelliğidir. hassas kilit somunları . Özellikle radyal kilitli tasarımlar, etkili gevşeme önleme sağlarken sertliği de koruyacak şekilde tasarlanmıştır; bu da onları takım tezgahları ve havacılık uygulamalarındaki hassas bağlantı sistemleri için uygun hale getirir.
3. Karşılaştırmalı Analiz: Radyal ve Eksenel Kilitleme
Radyal ve eksenel hassas kilitli somunlar için doğrudan kafa kafaya test verileri sınırlı olsa da, aşağıdaki karşılaştırmalı analiz mevcut endüstri verilerine ve yerleşik mekanik prensiplere dayanmaktadır.
| Performans Metriği | Radyal Kilitleme (örn. ZM/YSR) | Eksenel Kilitleme (örn. AM/YSK) |
|---|---|---|
| Ön Yük Tutma (Enine Yük) | İyi; kilitleme mandallarının lokal teması tutarlı sürtünme sağlar. Ancak mandallar birçok döngüde aşınmaya maruz kalabilir. | Harika; 360° elastik deformasyon, düzgün diş yan teması oluşturarak yükleri dağıtır ve mikro kaymaya karşı üstün direnç sağlar. |
| Şok Yüklemeye Karşı Direnç | İyi; ancak şok yükler kilitleme mandalları veya ek parçaları üzerinde lokal strese neden olabilir. | Üst; elastik deformasyon, kalıcı deformasyon olmadan şok yüklerini emen bir sönümleme elemanı görevi görür. |
| Yeniden kullanılabilirlik | Tamamen yeniden kullanılabilir; kilitleme mandalları sağlamdır ve geometrilerini korurlar. | Eşit şekilde sıkıldığında tamamen yeniden kullanılabilir; eşit olmayan sıkma segment deformasyonuna neden olabilir. |
| Eksenel Salgı Etkisi | Etki yok; kilitleme mekanizması uç yüzün hassasiyetini etkilemez. | Etki yok; kilitleme yöntemi eksenel salgı doğruluğunu etkilemez. |
| Alan Kısıtlamaları | Eksenel alanın sınırlı olduğu ince profil uygulamaları için tercih edilir. | Standart somun yüksekliği gerektirir; ciddi alan kısıtlaması olan tasarımlar için uygun değildir. |
4. İlk Ön Yükün Rolü
Enine yükler altında cıvata gevşemesi üzerine yapılan araştırma, her iki mekanizmayı da etkileyen kritik bir parametreyi belirledi: başlangıç ön yük seviyesi. Daha yüksek başlangıç ön yükünün, ön yük tutmayı önemli ölçüde iyileştirdiği gösterilmiştir.
- Önyükleme Büyüklüğü Etkisi: Başlangıç ön yükü 60 kN'den 120 kN'ye çıkarıldığında, döngüsel enine yükler altında kalan ön yük yüzdesi önemli ölçüde artar. Bunun nedeni, daha yüksek ön yükün diş arayüzündeki mikro kaymayı azaltmasıdır.
- Pratik Uygulama: Hem radyal hem de eksenel kilitleme tasarımları için, başlangıç ön yükünü uygulamanın izin verdiği ölçüde yüksek ayarlamak, gevşeme önleme performansını artıracaktır. Her iki tasarım da bu prensipten eşit derecede yararlanır, ancak daha düzgün diş temasına sahip eksenel kilitleme tasarımları, eşdeğer ön yük seviyelerinde biraz daha iyi sonuçlar elde edebilir.
5. Üretim ve Kalite Perspektifi
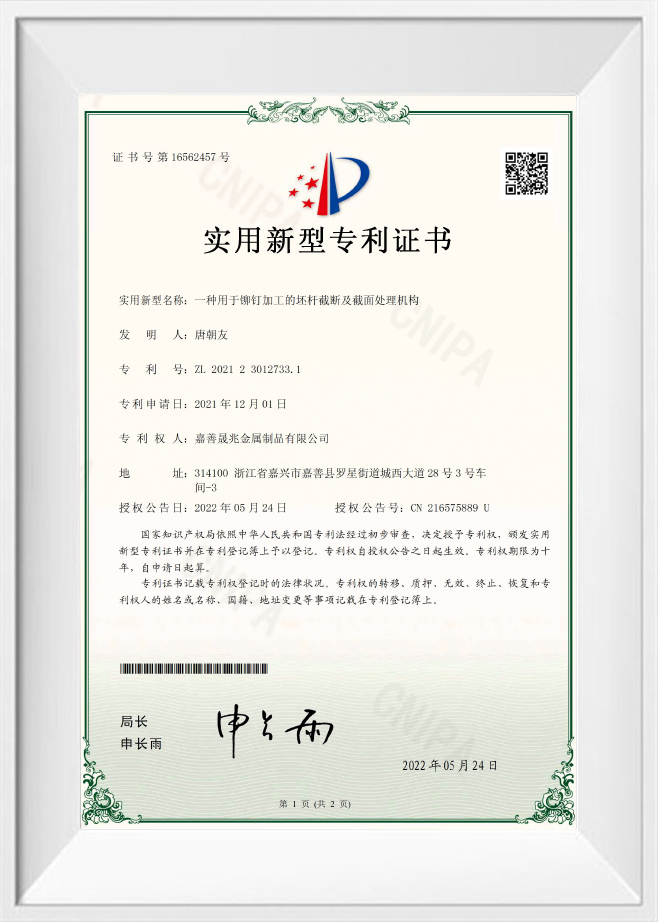
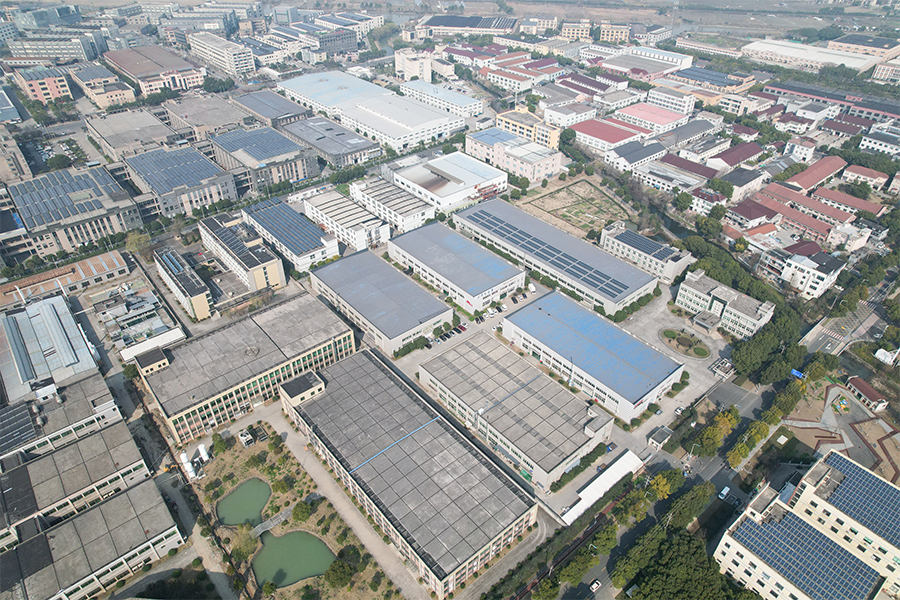
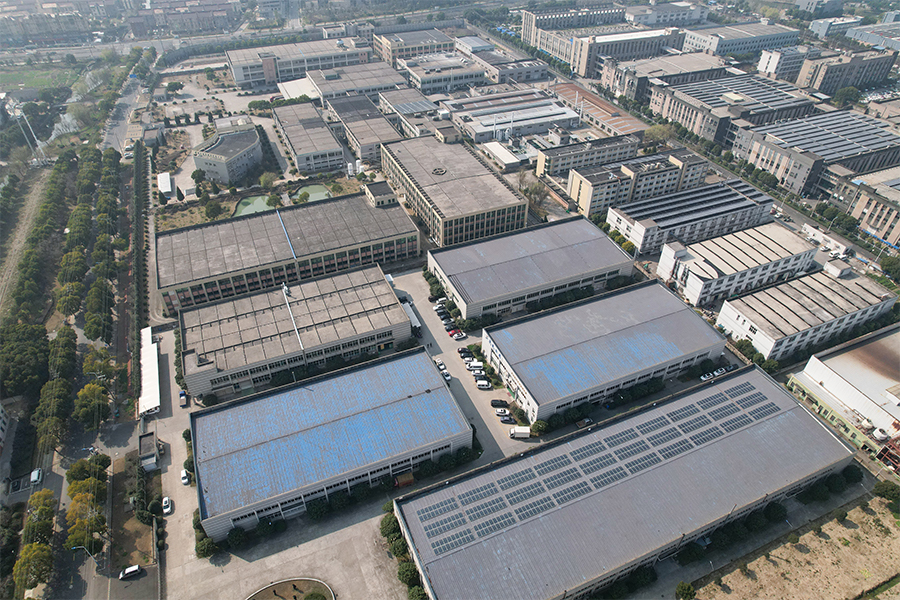
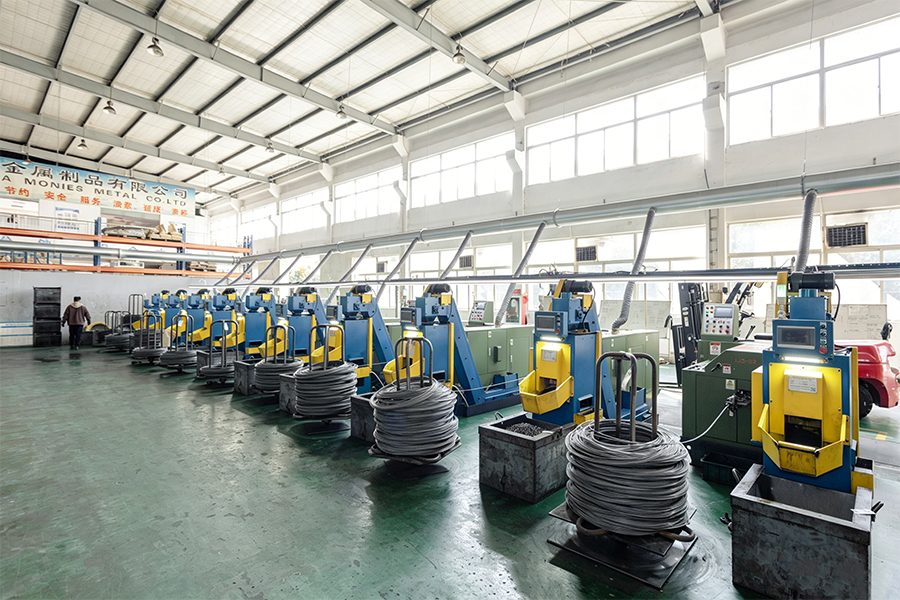
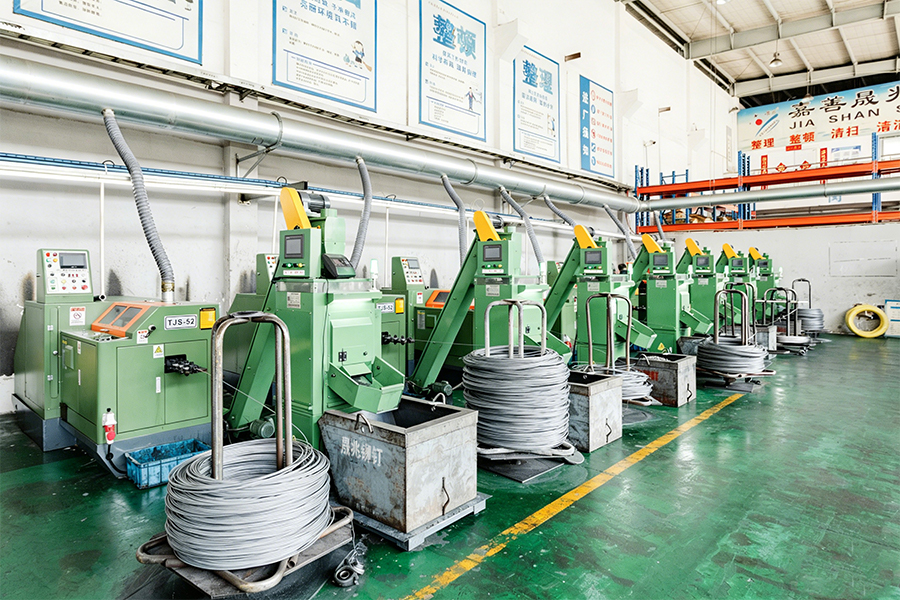
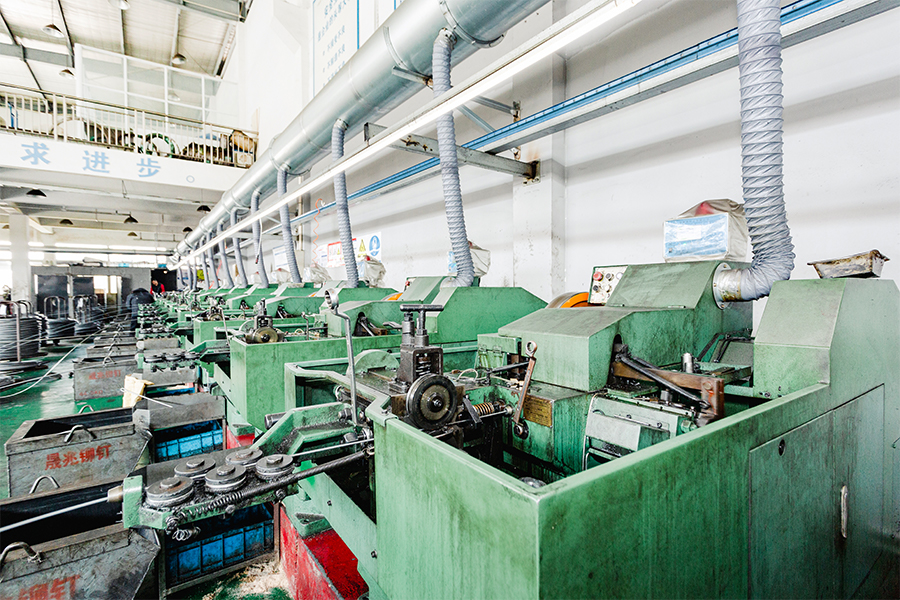
Kilitleme mekanizmasının doğruluğu ve tutarlılığı, ister radyal ister eksenel olsun, güvenilir performans sağlamak için çok önemlidir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
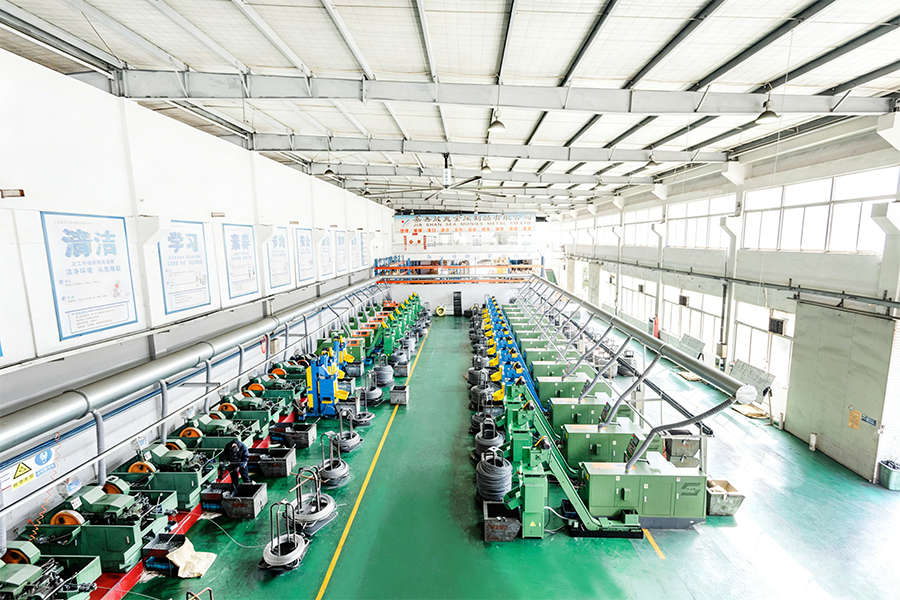
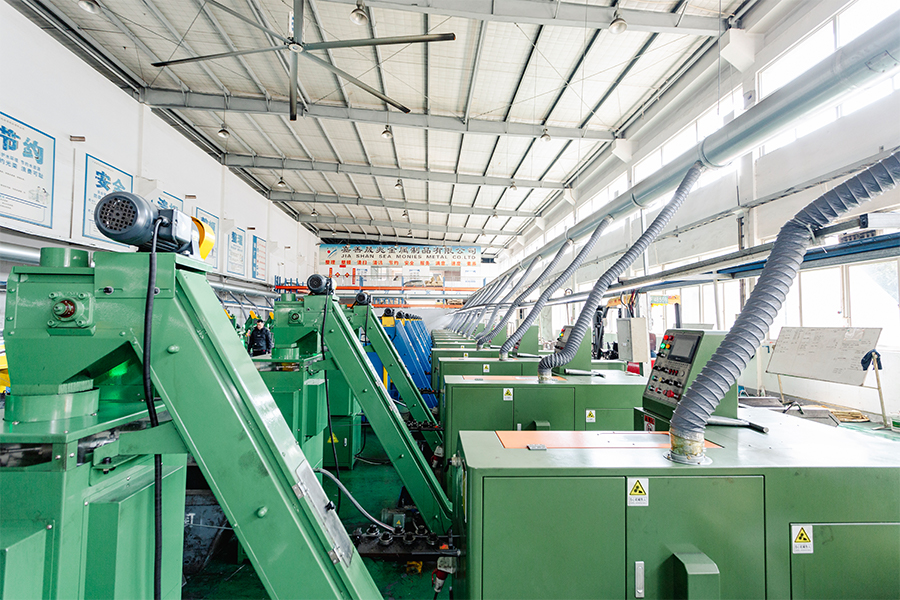
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretilmiştir" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Hassas kilitli somunlar için eksenel salgı testi raporları ve HRC 28–32 standartlarına göre malzeme sertliği doğrulaması da dahil olmak üzere tam malzeme ve performans belgeleri sağlıyoruz.
6. Sıkça Sorulan Sorular (SSS)
- S1: Hangi kilitleme mekanizması (radyal veya eksenel) yüksek hızlı iş mili uygulamaları için daha iyi titreşim direnci sağlar?
C: Eksenel kilitleme genel olarak üstün titreşim direnci sağlar çünkü diş kenarları boyunca düzgün, 360° temas oluşturur, yükleri eşit şekilde dağıtır ve mikro kaymayı azaltır. Radyal kilitleme, eksenel alanın sınırlı olduğu ince profilli uygulamalar için daha uygundur ancak yüksek genlikli, sürekli titreşim altında aşınmaya daha duyarlı olabilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), özel titreşim profilinize ve alan kısıtlamalarınıza göre en uygun tasarımı önerebilir. - S2: Hassas bir kilitli somun, performanstan ödün vermeden kaç kez yeniden kullanılabilir?
C: Hassas kilitli somunlar, doğru kullanıldığında birden çok kez yeniden kullanılacak şekilde tasarlanmıştır. Eksenel kilitleme somunları için, segment deformasyonunu önlemek amacıyla başsız vidaların çapraz sırayla eşit şekilde sıkıldığından emin olun. Radyal kilitleme somunları için, yeniden kullanmadan önce kilitleme mandallarını veya ek parçalarını aşınma açısından inceleyin. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union) her sevkiyatta yeniden kullanılabilirlik konusunda rehberlik sağlar. - S3: Başlangıçtaki ön yük, kontra somunun gevşemeyi önleme performansını etkiler mi?
C: Evet. Araştırmalar, daha yüksek başlangıç ön yükünün, diş arayüzündeki mikro kaymayı azaltarak döngüsel enine yükler altında ön yük tutma oranını önemli ölçüde artırdığını göstermiştir. Ancak ön yükleme malzemenin akma dayanımını aşmamalıdır. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), özel uygulamanız için önerilen önyükleme aralıklarını sağlayabilir.
Sıcak Daldırma Galvanizli Kilitli Altıgen Somunlar: Neden Hakim Tork Fosfat Yağlı Somunlara Göre %30-50 Daha Düşük – Diş Engellemesi mi, Yüzey Kayganlığı mı?
Sıcak daldırma galvanizli (HDG) altıgen somunları kilitleyin aynı spesifikasyona sahip fosfat kaplı ve yağlı somunlara göre sürekli olarak daha düşük geçerli tork sergiler. Tipik olarak %30-50 aralığındaki bu azalma, düşük kalitenin bir işareti değil, kaplamanın fiziksel ve tribolojik özelliklerinin doğrudan bir sonucudur. İki temel açıklama şunlardır: iplik girişimi Çinko kaplama kalınlığından kaynaklanan ve yüzey kayganlığı HDG kaplamanın içsel sürtünme özelliklerinden ve yağlayıcı madde bulunmamasından kaynaklanır.
1. Mekanizma Karşılaştırması: Diş Girişimi ve Yüzey Kayganlığı
Aşağıdaki tablo, HDG kilitli altıgen somunlar için mevcut torkun azaltılmasına katkıda bulunan iki ana mekanizmayı karşılaştırmaktadır.
| Parametre | Diş Girişimi (Kaplama Kalınlığı) | Yüzey Kayganlığı (Sürtünme Katsayısı) |
|---|---|---|
| Fiziksel Mekanizma | Sıcak daldırma galvanizleme işlemi somunun tüm yüzeylerine bir çinko alaşımı tabakası ekler. İç dişlerde bu, küçük çapı azaltır ve diş profilini değiştirerek eşleşen cıvatayla sıkı geçme oluşturur. Standart uygulama, bu birikmeyi telafi etmek için galvanizleme sonrasında somunların büyük boyutta vidalanmasıdır. | HDG somunun çinko kaplaması, yağlayıcı olmadan kullanıldığında yüksek bir sürtünme katsayısına sahiptir. Buna karşılık, fosfat kaplama oldukça gözeneklidir ve yağı emerek dişler arasında düşük sürtünmeli bir arayüz sağlar. |
| Birincil Kanıt | Tipik HDG kaplama kalınlığı, kenar başına 1,8 ila 3,5 mil (0,045 ila 0,09 mm) arasında değişir. Galvanizleme sonrasında vidalanan bir somun için diş açıklığı yeniden sağlanır. Aşırı kılavuzlanmadığı takdirde, diş sıkışması etkin hatve çapını azaltır ve montaj zorluklarına yol açabilir. Bununla birlikte, geçerli olan tork yalnızca bir müdahale fonksiyonu değildir; eğer somuna fazla kılavuz vurulursa, müdahale minimum düzeyde olur. | Endüstri verileri, yağlamasız sıcak daldırma galvanizli çelik için sürtünme katsayısının ≥0,30 olduğunu göstermektedir. Karşılaştırıldığında, fosfat kaplı ve yağlı bir yüzey daha düşük bir sürtünme sınıfına girer (fosfatlı yağ için 0,08-0,16). Fosfat kaplamalar yağı tutmak, sürtünmeyi azaltmak ve tutarlı tork-gerilim ilişkileri sağlamak için özel olarak tasarlanmıştır. HDG yüzeylerinin yüksek sürtünmesi, uygulanan torkun daha azının kelepçe yüküne dönüştürüldüğü ve daha fazlasının diş sürtünmesinin üstesinden gelmek için emildiği anlamına gelir. |
| Etkileyen Faktörler | Kaplama kalınlığı tekdüzeliği, cıvatanın diş sınıfı (örneğin, 6H somunlarla uyumluluk için 6g) ve somun kılavuz çekme yöntemi (galvanizlemeden önce veya sonra). Somunlar genellikle boşluklar halinde galvanize edilir ve daha sonra kaplamaya uyum sağlamak için büyük boyutta vidalanır. | Yağlayıcıların varlığı, yüzey pürüzlülüğü ve kaplama türü. Yağlanmış HDG somunlar (MoS₂ veya balmumu ile) 0,04-0,16 kadar düşük sürtünme katsayılarına ulaşabilir. Kuru HDG yüzeyler en yüksek sürtünme sınıfındadır (≥0,30). |
| Hakim Tork Üzerindeki Sayısal Etki | Somun galvanizlemeden sonra doğru büyüklüğe vidalanırsa, mevcut tork üzerindeki etki minimum düzeyde olur. Bununla birlikte, somun yeterince fazla aşınmazsa, müdahale, somunu cıvatadan aşağı doğru hareket ettirmek için gereken torku önemli ölçüde artırabilir, ancak bu, oturma sonrasında geçerli olan torktaki azalmadan ayrı bir etkidir. | Kuru bir HDG yüzeyinin (≥0,30) fosfatla yağlanmış bir yüzeye (0,08-0,16) kıyasla yüksek sürtünmesi, etkili geçerli torktaki %30-50'lik azalmayı açıklar. Somunun kilitleme elemanı (örneğin naylon parça veya deforme olmuş dişler) yalnızca kendi kilitleme kuvvetinin değil aynı zamanda kaplamanın sürtünmesinin de üstesinden gelmelidir. Düşük sürtünmeli bir yüzeyde kilitleme mekanizması toplam geçerli torkun daha yüksek bir oranını sağlar. |
| Azaltma Stratejisi | ASTM A563'e göre galvanizleme sonrasında doğru büyük ölçüye vidalanan somunları kullanın. Cıvata dişi sınıfının (örn. 6g) somun spesifikasyonuyla uyumlu olduğundan emin olun. | Kurulumdan önce somun dişlerine bir yağlayıcı (örn. balmumu, yağ veya MoS₂ macunu) uygulayın. HDG somunlar için bir yağlayıcı sürtünme katsayısını 0,04-0,16 aralığına düşürebilir. 0,35 tork katsayısına sahip HDZ somunları kullanın ve yüksek tork katsayısını telafi etmek için önerilen aralığın üst sınırında tork uygulayın. |
2. Mekanizma Analizi: Hangi Mekanizma Hakim?
Geçerli torkta gözlemlenen %30-50'lik azalmanın birincil nedeninin hangi mekanizma olduğunu belirlemek için kanıtların dikkatlice tartılması gerekir.
- İplik girişimi Galvanizli bağlantı elemanlarının montajı sırasında önemli bir konudur. Çinko kaplama, iç diş çapını, somunun cıvata üzerinde serbestçe hareket edemeyeceği noktaya kadar azaltabilir. Bununla birlikte, yapısal uygulamalardaki somunlar için standart uygulama, bunları boşluk olarak galvanizlemek ve galvanizlemeden sonra dişlere hafifçe vurarak açıklığı yeniden sağlamak için diş yüzeylerinden çinkoyu çıkarmaktır. Bu durumda müdahale ortadan kaldırılır. Bu nedenle, montajdan sonra mevcut torkta gözlenen azalma öncelikle girişimden değil, kaplamanın sürtünme özelliklerinden kaynaklanmaktadır.
- Yüzey kayganlığı baskın faktördür. HDG bağlantı elemanının çinko kaplaması kuruyken ≥0,30 sürtünme katsayısına sahiptir. Bu yüksek sürtünmeli bir arayüzdür. Fosfat kaplı ve yağlı somun ise düşük sürtünme için tasarlanmıştır; fosfat tabakası yağ için bir rezervuar görevi görerek çok daha düşük bir sürtünme katsayısı sağlar. Somunun kilitleme özelliği (örneğin, deforme olmuş bir diş, bir naylon halka veya bir metal kilitleme elemanı), hem diş arayüzünün sürtünmesini hem de kendi hakim torkunu yenmelidir. Yüksek sürtünmeli bir HDG yüzeyinde kilitleme özelliği, toplam geçerli torkun daha küçük bir oranına katkıda bulunarak daha düşük bir ölçülen değere neden olur.
- Sinerjistik Etkiler: İki mekanizma birbiriyle ilişkilidir. Galvanizleme sonrasında bir somunun üzerine doğru şekilde kılavuz vurulmazsa, diş sıkışması, özellikle farklı yüzey işlemine sahip bir cıvatayla kullanıldığında daha yüksek montaj torkuna ve sürtünmeye yol açabilir. Bununla birlikte, uygun şekilde belirlenmiş ve üretilmiş HDG kilitli somunlar için, mevcut tork azalması büyük ölçüde çinko kaplamanın yüksek sürtünmesinin bir fonksiyonudur.
3. Kaplamanın Tork Üzerindeki Sayısal Etkisi
Aşağıdaki tabloda sürtünme katsayılarının ve bunların sıkma torku üzerindeki etkisinin karşılaştırmalı bir analizi sunulmaktadır.
| Yüzey / Kaplama | Sürtünme Katsayısı Aralığı | Tipik Uygulama Tork Katsayısı | Hakim Tork Üzerindeki Etki |
|---|---|---|---|
| Fosfat Yağı | 0,08 – 0,16 | ~0,15 | Kilitleme özelliği hakim torkun çoğunluğunu sağlar. |
| Sıcak Daldırma Galvanizli (kuru) | ≥ 0,30 | ~0,35 | Yüksek iplik sürtünmesi, kilitleme özelliğinin göreceli katkısını azaltarak geçerli torku %30-50 oranında azaltır. |
| Sıcak Daldırma Galvanizli Yağlayıcı | 0,08 – 0,16 (with MoS₂ or wax) | Değişken | Yağlayıcı, kilitleme özelliğinin göreceli katkısını artırarak daha düşük bir sürtünme katsayısını geri kazandırır. |
4. HDG Kilitli Altıgen Somunların Belirlenmesi ve Kullanımına İlişkin Pratik Kılavuz
Sıcak daldırma galvanizli kilitli altıgen somunlardan güvenilir performans elde etmek için aşağıdaki uygulamalar önerilir:
- Doğru Somun Vurmayı Belirtin: Somunların galvanizlemeden sonra doğru ölçüye kadar vidalanacak şekilde belirlendiğinden ve üretildiğinden emin olun. Bu, diş açıklığını geri kazandırır ve kaplama kalınlığından kaynaklanan montaj sorunlarını önler.
- Bir Yağlayıcı Uygulayın: Torkun hakim olmasının gerekli olduğu kritik uygulamalar için, kurulumdan önce somun dişlerine bir yağlayıcı (balmumu, yağ veya MoS₂ macunu) uygulayın. Bu, sürtünme katsayısını azaltır ve kilitleme özelliğinin daha etkin çalışmasını sağlar.
- Uyumlu Konu Sınıflarını Kullan: Cıvata dişi sınıfının (ör. 6g) somun spesifikasyonuyla (ör. 6H) uyumlu olduğundan emin olun. Kaplama etkili diş uyumunu değiştirebileceğinden bu özellikle HDG somunlar için önemlidir.
- Uygulama Ortamını Göz önünde bulundurun: Geçerli tork gereksinimi kritikse ve yağlayıcıya izin verilmiyorsa, daha agresif kilitleme tasarımına sahip tamamen metal bir kilitleme somunu veya farklı bir kaplamaya sahip bir somun (örneğin, entegre yağlayıcıyla birlikte çinko-alüminyum pul kaplama) kullanmayı düşünün.
5. Üretim ve Kalite Perspektifi
Kılavuz çekme işleminin hassasiyeti ve HDG kaplamanın tutarlılığı, beklenen performansı gösteren kilitli somunlar sağlamak için çok önemlidir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretilmiştir" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. HDG kilitli altıgen somunlar için, doğru montajı sağlamak amacıyla üstten geçme spesifikasyonları sağlıyoruz ve gerekli geçerli tork ve kelepçe yükü performansını elde etmek için gereken yerlerde yağlayıcılar uygulayabiliyoruz.
6. Sıkça Sorulan Sorular (SSS)
- S1: Sıcak daldırma galvanizli kilitli altıgen somunu herhangi bir yağlama olmadan kullanabilir miyim ve yine de gerekli geçerli torku elde edebilir miyim?
C: Evet, ancak çinko kaplamanın yüksek sürtünmesi nedeniyle hakim tork, fosfat yağlı somuna göre %30-50 daha düşük olacaktır. Hakim torkun kritik olduğu ve yağlayıcıya izin verilmeyen uygulamalar için, farklı kaplamalı bir somun kullanmayı düşünün veya daha agresif kilitleme tasarımına sahip bir kilitleme somunu belirtin. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), özel gereksinimleriniz için en uygun kaplama ve kilitleme mekanizmasını önerebilir. - S2: Galvanizli cıvatayla doğru montajı sağlamak için sıcak daldırma galvanizli somunu nasıl belirtmeliyim?
C: Somunların boşluk olarak galvanizleneceğini ve galvanizlemeden sonra uygun büyük boyuta kadar vidalanacağını belirtin. Ayrıca cıvata dişi sınıfının (örn. 6g) somun spesifikasyonuyla uyumlu olduğundan emin olun. Yapısal bağlantılar için, somunlar için ASTM A563 ve donanım kaplaması için ASTM A153 gerekliliklerine uyun. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), her sevkiyatta ayrıntılı kaplama ve kılavuz çekme özellikleri sunar. - S3: Sıcak daldırma galvanizli kilitli altıgen somunları sıkmak için önerilen tork katsayısı nedir?
C: Özel bir yağlayıcı içermeyen sıcak daldırma galvanizli bağlantı elemanları için, fosfat yağlı veya yağlanmış bağlantı elemanları için 0,15'e kıyasla 0,35'lik bir tork katsayısı önerilir. Bu, HDG kaplamanın daha yüksek sürtünmesini yansıtır. Bir yağlayıcı (örn. MoS₂ veya balmumu) uygulanırsa katsayı 0,08–0,16 aralığına düşürülebilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş., Ltd. (Chance & Union), uygulanan özel kaplamaya dayalı olarak bağlantı elemanlarımız için tork-gerginlik verilerini sağlar.