







Özel Cıvata Konseptlerinin Üretilebilir Mühendislik Çizimlerine Sistematik Dönüşümü: Fonksiyon-Proses-Maliyet Üçgeni Modeli
Özel standart dışı cıvata Geliştirme, müşterinin "eskiz gereksinimi" ile başlar; genellikle kaba bir çizim, sözlü açıklama veya örnek kısımdır. Buradaki zorluk, bunu sistematik olarak üretilebilir, denetlenebilir ve uygun maliyetli, tamamen tanımlanmış bir mühendislik çizimine ve üretim spesifikasyonuna dönüştürmektir. Fonksiyon-Süreç-Maliyet Üçgeni birbirine bağlı üç alanı birleştiren kanıtlanmış bir çerçevedir: işlevsel performans gereksinimleri, üretim süreci yetenekleri ve maliyet kısıtlamaları. Bu makale, bu modelin özel cıvata geliştirmede uygulanmasına yönelik sistematik iş akışını ve karar verme kriterlerini özetlemektedir.
1. Üçgen Modeli: Temel Bileşenler ve Etkileşimler
Aşağıdaki tabloda modelin üç sütunu, bunların ana unsurları ve tasarımdan üretime dönüşümü yönlendiren temel etkileşimler tanımlanmaktadır.
| Sütun | Birincil Öğeler | Temel Etkileşimler |
|---|---|---|
| İşlev | Yük kapasitesi (çekme/kesme/burulma), yorulma ömrü, korozyon direnci, sıcaklık aralığı, montaj yöntemi ve eşleşen parça uyumluluğu. | Malzeme kalitesini, geometriyi, diş sınıfını, kaplama tipini ve ısıl işlem gereksinimlerini belirler. |
| Süreç | Üretim yöntemleri: soğuk şişirme, sıcak dövme, CNC işleme, diş çekme, ısıl işlem, yüzey kaplama/kaplama. | Ulaşılabilir toleransları, yüzey kaplamalarını ve geometrik karmaşıklığı sınırlar; Malzemenin şekillendirilebilirliğini ve maliyetini etkiler. |
| Maliyet | Takım amortismanı, malzeme verimi, çevrim süresi, ikincil işlemler, denetim gereksinimleri ve MOQ ekonomileri. | Performans gereksinimlerini üretim hacmine göre dengeler; Süreç seçimi ve tolerans sıkılaştırma konusundaki kararları yönlendirir. |
Başarılı özel cıvata geliştirme, bu üç temel üzerinde yinelemeli optimizasyon gerektirir. İşlevi en üst düzeye çıkaran bir tasarım işlenemez veya ekonomik olmayabilir; düşük maliyetli bir çözüm performans gereksinimlerini karşılamada başarısız olabilir. Üçgen modeli, ödünleşimleri görünür ve haklı kılmak için yapılandırılmış bir yaklaşım sağlar.
2. Sistematik Geliştirme İş Akışı
Müşteri taslağından üretime hazır spesifikasyona dönüşüm, yapılandırılmış, aşamalı bir süreci takip eder. Temel adımlar aşağıda ayrıntılı olarak açıklanmıştır.
- Aşama 1 – İşlevsel Tanım: Müşterinin uygulamasını ölçülebilir mühendislik gereksinimlerine dönüştürün. Kritik yükleri, çevresel maruziyeti, servis sıcaklığını ve montaj ilişkisi arayüz koşullarını tanımlayın. Bu aşama "gerekli minimum performans kapsamını" oluşturur.
- Aşama 2 – Malzeme ve Proses Ön Seçimi: İşlevsel gereksinimlere dayalı olarak aday malzeme kaliteleri (örneğin, yüksek mukavemet için 35CrMo, korozyon direnci için 304) ve bir birincil üretim rotası (örneğin, yüksek hacimli için soğuk şişirme, düşük hacimli karmaşık şekiller için CNC) önerin.
- Aşama 3 – Fizibilite ve Tolerans Analizi: Seçilen işlemi kullanarak önerilen geometrinin gerekli toleranslar dahilinde üretilebileceğini doğrulayın. Bu, taslak açılarının, alttan kesmelerin, diş çekme kalıp boşluğunun ve ısıl işlem bozulma potansiyelinin değerlendirilmesini içerir.
- Aşama 4 – Maliyet Modelleme ve Araç Yatırımı: Takım maliyetlerini, parça başına çevrim sürelerini, hurda oranlarını ve inceleme maliyetlerini tahmin edin. Hedef birim fiyata ulaşmak için gereken MOQ'u belirleyin ve müşteriye kademeli fiyatlandırma seçenekleri sunun.
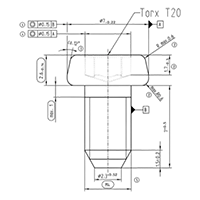
- Aşama 5 – Çizim ve Şartnamenin Sonlandırılması: Tüm kritik boyutları, toleransları, malzeme bilgilerini, ısıl işlem özelliklerini, kaplama gerekliliklerini ve muayene kriterlerini içeren son mühendislik çizimini düzenleyin. Üretim doğrulaması için boyutlu bir rapor şablonu ekleyin.
3. Proses Seçimi için Karar Matrisi
Standart olmayan bir cıvata için en uygun üretim sürecinin seçilmesi genellikle geliştirme iş akışındaki en kritik karardır. Aşağıdaki karar matrisi, üretim hacmine, geometrik karmaşıklığa ve gerekli toleranslara dayalı yapılandırılmış bir yaklaşım sağlar.
- Soğuk Başlık (Yüksek Hacim, Basit Şekiller): Basit kafa geometrileri (altıgen, tava, düz) ve orta boy-çap oranlarıyla 50.000 parçanın üzerindeki üretim hacimleri için idealdir. Mükemmel malzeme verimi (>%90) ve hızlı çevrim süreleri (dakikada 30-100 parça) sağlar.
- Sıcak Dövme (Orta Hacim, Büyük Çaplar): M24'ün üzerindeki çaplar veya yüksek malzeme sünekliği gerektiren karmaşık kafa şekilleri için uygundur. İyi boyutsal kararlılık sunar ancak daha yüksek takım yatırımı ve daha yavaş çevrim süreleri gerektirir.
- CNC İşleme (Düşük Hacim, Karmaşık Özellikler): 5.000 parçanın altındaki hacimler veya çapraz delikli, eksantrik başlıklı veya standart dışı diş profilli tasarımlar için tercih edilen rota. Maksimum geometrik esneklik sağlar ancak parça başına daha yüksek maliyetlere ve daha düşük malzeme verimine neden olur.
- Hibrit (Soğuk Başlık CNC İkincil Operasyonları): Hem yüksek hacimli birincil şekillendirme hem de sınırlı hassas işleme (ör. çapraz deliklerin açılması, belirli çapların tornalanması) gerektiren orta hacimler (5.000-50.000 parça) için en uygun maliyetli yaklaşım.
4. Pratik Örnek: Özel Omuz Cıvatası Geliştirme
Gıda işleme uygulaması için 316 paslanmaz çelikten eksantrik başlı ve çapraz delikli bir omuz cıvatasına ihtiyaç duyan bir müşteriyi düşünün. Üçgen modelinin uygulanması:
- İşlev: Korozyona dayanıklılık (316 SS), hassas omuz uzunluğu (±0,05 mm) ve M12 diş sınıfı 6g gerektirir.
- Süreç: Baş ve omuzun soğuk yönlendirilmesi mümkündür, ancak çapraz delik ikincil bir işlem olarak CNC delmeyi gerektirir. Eksantrik kafa özel bir yönlendirme aleti gerektirir.
- Maliyet: 1,20 $'lık birim fiyat elde etmek için 10.000 adet MOQ ile takımlama maliyetinin 2.500 $ olduğu tahmin edilmektedir. Daha düşük hacimli yalnızca CNC yaklaşımının maliyeti 500 ünitede parça başına 8,50 ABD dolarıdır.
Nihai öneri hibrit bir süreçtir: birincil omuz ve kafa geometrisi için soğuk şekillendirme, ardından CNC çapraz delme ve kademeli fiyatlandırma ve teslim süresi seçenekleriyle müşteriye sunulan çözüm.
5. Üretim ve Kalite Perspektifi
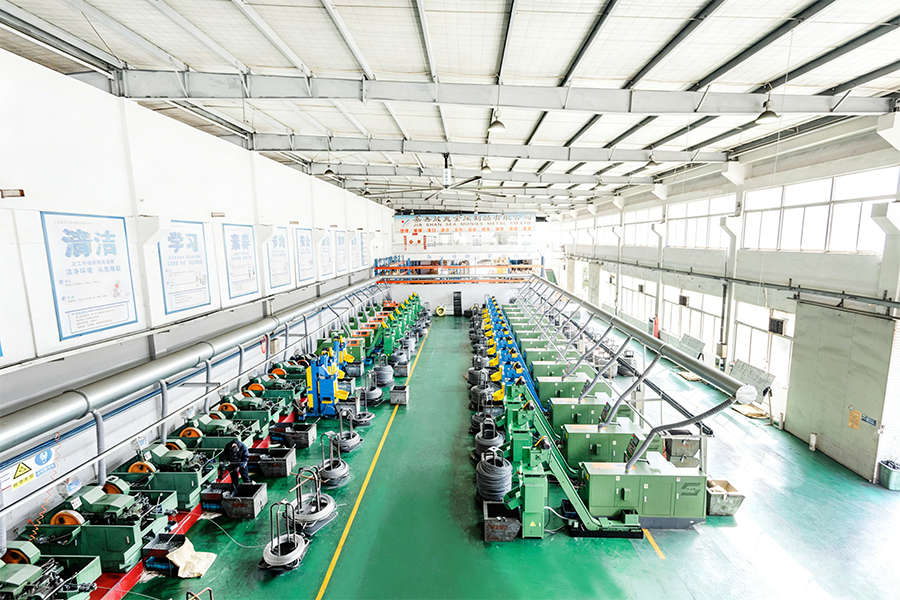
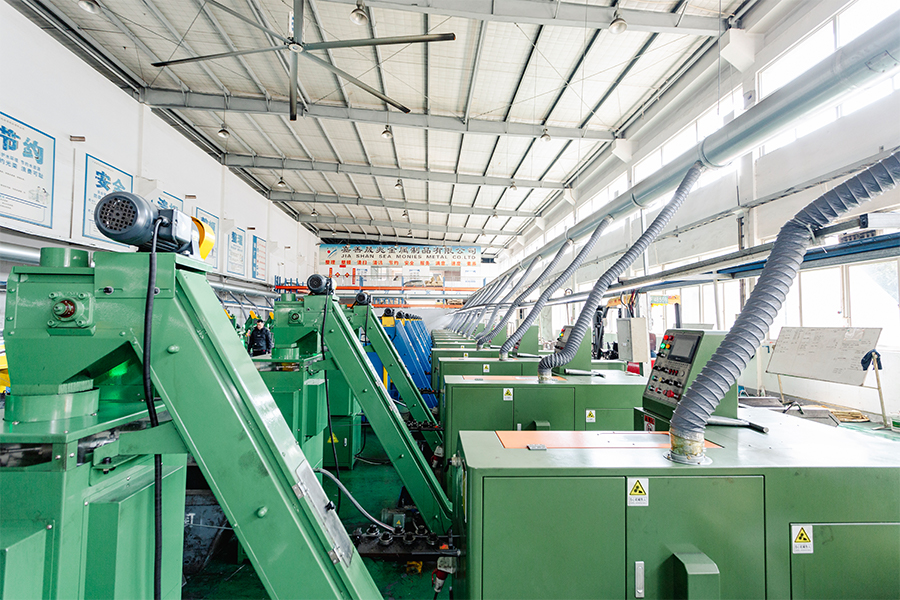
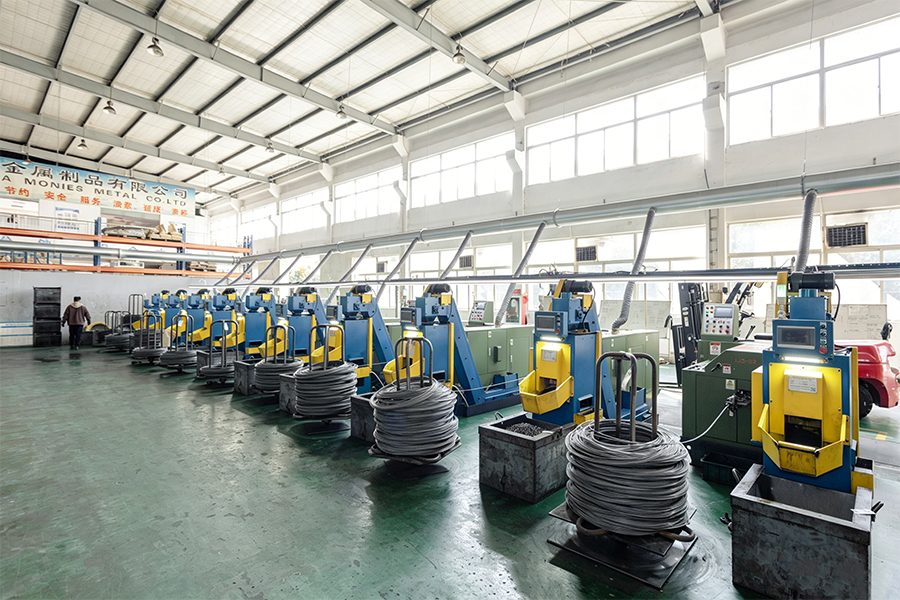
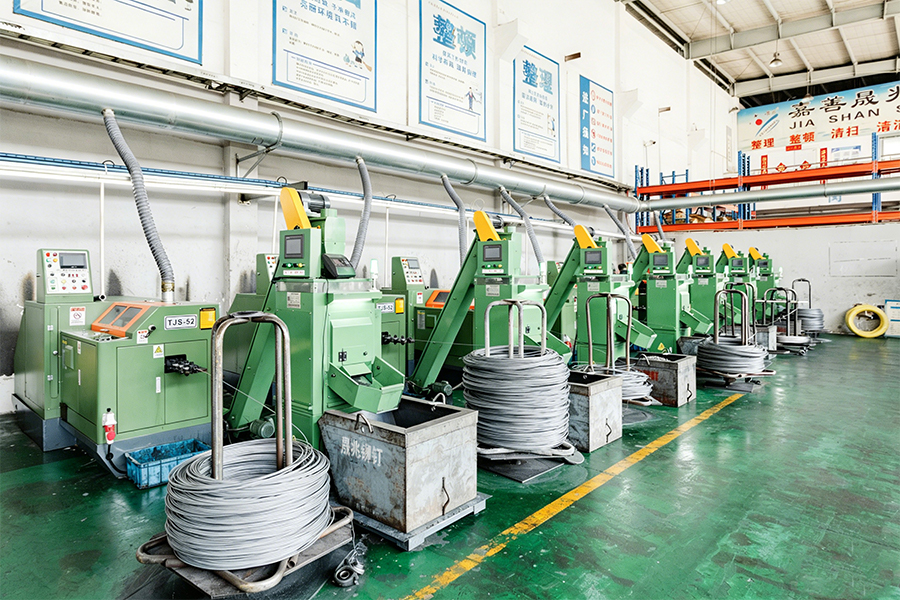
İşlev-süreç-maliyet üçgeninin başarılı bir şekilde uygulanması, derin üretim uzmanlığı ve sıkı kalite kontrolleri gerektirir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretildi" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Mühendislik ekibimiz üçgen modelini her özel proje için sistematik olarak uygulayarak eskizinizin net maliyet, teslim süresi ve kalite beklentileriyle üretime hazır bir spesifikasyona dönüşmesini sağlar.
6. Sıkça Sorulan Sorular (SSS)
- S1: Tamamen özel, standart dışı bir cıvata için kabul ettiğiniz minimum miktar nedir?
C: Minimum sipariş miktarımız (MOQ), karmaşıklığa ve üretim yoluna göre değişir. Soğuk şişirme kullanan basit özel geometriler için Minimum Sipariş Adedi 5.000 parça kadar düşük olabilir. Karmaşık CNC ile işlenmiş parçalar için 500 parçaya kadar küçük siparişleri karşılayabiliyoruz. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), özel gereksinimlerinize yönelik bir fizibilite ve maliyet değerlendirmesi sağlar. - S2: İlk üretim partisinin müşterinin orijinal numunesiyle eşleştiğinden nasıl emin oluyorsunuz?
C: Sürecimiz numunenin detaylı boyut ve malzeme analizi ile başlar. Daha sonra tam bir mühendislik çizimi ve seri üretim öncesinde müşteri onayına sunulan bir "İlk Ürün Denetimi" (FAI) raporu oluşturuyoruz. FAI tüm kritik boyutları, malzeme test sertifikalarını ve sertlik sonuçlarını içerir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), numune doğrulama ve üretimin serbest bırakılması için ISO 9001 prosedürlerini takip etmektedir. - S3: Farklı standart kalitelerin (örneğin, paslanmaz çeliğe benzer korozyon direncine sahip 10,9 mukavemet sınıfı) özelliklerini birleştiren özel bir cıvata geliştirebilir misiniz?
C: Evet; bu, maddi ikame yoluyla elde edilir. Örneğin, yüksek mukavemetli alaşımlı çelikten (örn. 42CrMo) özel cıvatalar üretebilir ve hem yüksek mukavemet hem de korozyon direnci elde etmek için özel bir çinko-alüminyum kaplama (Dacromet) veya paslanmaz çelik kaplama uygulayabiliriz. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), özel fonksiyonel gereksinimlerinizi karşılamak için çeşitli malzeme ve kaplama kombinasyonları sunar.
Hassas Yer Tespiti için Omuz Cıvatası Çapı Toleransı Seçimi: h6, h7 veya h8 – Minimum Açıklık ve Sarsıntı Önlemeyi Dengeleme
Hassas tespit uygulamalarında, omuz cıvatası hem bağlantı elemanı hem de hassas dübel görevi görür. Omuz çapı bir birleşme deliğine veya burcuna sığarak doğru radyal konumlandırma ve kesme yükü aktarımı sağlar. Omuz çapı için tolerans derecesi seçimi (ISO 286'ya göre h6, h7 veya h8) omuz ile birleşme deliği arasındaki boşluğu doğrudan belirler. Daha küçük bir açıklık (daha sıkı oturma), konumlandırma doğruluğunu artırır ancak termal genleşme veya küçük yanlış hizalama nedeniyle montajın tutukluk, aşınma veya aşınma riskini artırır. Daha gevşek bir uyum, montajı kolaylaştırır ve termal büyümeyi dengeler, ancak yerleştirme hassasiyetinden ödün verir. Bu makale, uygulama gereksinimlerine ve çalışma koşullarına dayalı sistematik bir seçim çerçevesi sunmaktadır.
1. Tolerans Derecesi Tanımları ve Klerans Değerleri
Aşağıdaki tabloda, ISO 286'ya göre silindirik bir şaft (omuz) için üç tolerans derecesi, H7'lik tipik bir montaj deliği toleransı için karşılık gelen boşluk aralıklarıyla birlikte tanımlanmaktadır. Örnek olarak taban boyutunun 12 mm olduğu varsayılmaktadır; Nominal çapa sahip değerler ölçeği.
| Omuz Tolerans Derecesi | Tanım (ISO 286) | Tipik Açıklık (12 mm çap için, H7 delikli) | Başvuru Türü |
|---|---|---|---|
| h6 | İnce hassasiyet, sıkı uyum | 0 – 18 µm (ortalama ~9 µm) | Yüksek hassasiyetli konumlandırma, minimum oynama |
| h7 | Genel hassasiyet, orta uyum | 0 – 34 µm (ortalama ~17 µm) | Standart yerleştirme, iyi uyum ve montaj dengesi |
| h8 | Ticari hassasiyet, boşluk uyumu | 0 – 56 µm (ortalama ~28 µm) | Kolay montaj, termal genleşmeye uyum |
Not: Gerçek açıklık aynı zamanda delik toleransına da bağlıdır. Hassas tespit uygulamalarının çoğu için, birleşme deliği H7 olarak belirtilir ve sıfıra yakın bir değerden omuz tolerans derecesi ile artan bir maksimum değere kadar değişen bir boşluk uyumu üretir.
2. Tolerans Seçimini Etkileyen Temel Faktörler
h6, h7 ve h8 arasındaki seçim yalnızca bir hassasiyet meselesi değildir; belirli uygulama ortamı bağlamında yapılmalıdır. Aşağıdaki parametreler seçim sürecinde kritik öneme sahiptir.
- Konumlandırma Doğruluğu Gereksinimi: Eşmerkezliliği örneğin ±0,02 mm dahilinde koruması gereken iki bileşenin yerini tespit etmek için omuzlu cıvata kullanılıyorsa, radyal boşluğu en aza indirmek için h6 uyumu gerekir. ±0,05 mm'nin kabul edilebilir olduğu genel kılavuz uygulamaları için h7 yeterlidir.
- Montaj Sıklığı ve Yöntemi: Özellikle yoğun bakım gerektiren ekipmanlarda sık sık monte edilen ve sökülen bileşenler, gevşeme riskini azaltmak ve manuel montajı basitleştirmek için h8 veya h7 uyumlarından yararlanır.
- Termal Genleşme Farkı: Omuz cıvatası ve eşleşen bileşen farklı termal genleşme katsayılarına sahip malzemelerden yapıldığında (örneğin, alüminyum muhafazadaki çelik omuz), h7 veya h8 uyumu, çalışma sıcaklığı aralığı üzerinde diferansiyel genleşmeyi karşılamak için gerekli açıklığı sağlar.
- Yağlama ve Yüzey İşlem: İyi yağlanmış, ince işlenmiş bir omuz yüzeyi, tutukluk yapmadan daha sıkı bir oturmayı (h6) tolere edebilir. Pürüzlü yüzeyler veya kuru montaj koşulları daha gevşek bir uyum gerektirir (h7 veya h8).
- Dinamik ve Statik Yükleme: Omzun göreceli hareket yaşadığı dinamik olarak yüklenen eklemler için (örneğin pivot uygulamaları), serbest dönüşe izin vermek için genellikle h8 seçilir. Statik, kilitli konumlama için h6 tercih edilir.
3. Seçim Karar Matrisi
Aşağıdaki karar matrisi, uygulama kritikliği ve çalışma ortamına dayalı olarak uygun tolerans derecesinin seçilmesi için yapılandırılmış bir yaklaşım sağlar.
- h6'yı seçin Şu durumlarda: (1) Radyal konumlandırma toleransı < ±0,025 mm'dir; (2) Montaj kontrollü atölye koşullarında yağlamayla gerçekleştirilir; (3) Birleşen malzemeler benzer termal genleşme katsayılarına sahiptir; (4) Eklem statik veya düşük çevrimli dinamiktir.
- h7'yi seçin Şu durumlarda: (1) Radyal konumlandırma toleransı ±0,025–0,05 mm'dir; (2) Orta düzeyde montaj ve sökme sıklığı beklenmektedir; (3) Hassasiyet ile montaj kolaylığı arasında bir denge gereklidir; (4) Bu, genel hassas tespit uygulamaları için en yaygın seçimdir.
- h8'i seçin Şu durumlarda: (1) Radyal konumlandırma toleransı > ±0,05 mm'dir veya kritik değildir; (2) Sık sık montaj/demontaj gereklidir; (3) Banket, geniş sıcaklık dalgalanmalarından kaynaklanan termal genleşmeye maruz kalır; (4) Omuz, göreceli hareketle bir pivot veya kayan kılavuz olarak işlev görür.
4. Pratik Örnek
Temizlik için her gün çıkarılması gereken bir sabitleme plakası için yerleştirme pimi olarak kullanılan bir omuz cıvatasını düşünün. Plaka alüminyumdur (CTE 23 μm/m°C) ve omuz cıvatası sertleştirilmiş çeliktir (CTE 12 μm/m°C). Çalışma sıcaklığı 10°C ila 40°C arasındadır. 30°C sıcaklık artışına maruz kalan 12 mm çaplı bir omuz, yaklaşık 30°C × (23-12)×10⁻⁶ × 12 mm = 0,004 mm (4 µm) diferansiyel genleşmeye maruz kalacaktır. Bu diferansiyel açıklığı etkili bir şekilde azaltır. Bu durumda, eğer fikstür yağlanırsa ve dikkatli bir şekilde kullanılırsa h6 kabul edilebilir; Fikstür kaba veya kirli koşullarda kullanılıyorsa h7 daha güvenli bir seçimdir.
5. Üretim ve Kalite Perspektifi
h6 veya daha dar seviyelerde tutarlı omuz çapı toleranslarına ulaşmak, hassas işleme ve titiz inceleme gerektirir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), metal üretiminde 20 yıllık aile deneyimini ve kalite mirasını devralan, SEA Monies Metal Co., Ltd.'ye bağlı bir aile şirketidir. Shengzhao Metal'in güçlü üretim kapasitesine ve tedarik zinciri avantajlarına güvenerek, yüksek kaliteli metal ürünlerinin Ar-Ge, üretim ve küresel satışlarında uzmanız. Ailenin hassasiyet arayışına, titiz çalışma tutumuna ve uzun vadeli bağlılığına bağlı kalarak, dünya çapındaki müşterilerimize istikrarlı ve güvenilir ürünler ve hizmetler sunuyoruz.
Fabrikanın sağlam Ar-Ge ve üretim yeteneklerinden yararlanarak, yüksek mukavemetli perçinler, cıvatalar, somunlar, rondelalar, pimler, vidalar ve standart dışı çeşitli özel parçalar konusunda uzmanız. Ürün yelpazemiz, soğuk şişirme, sıcak dövme ve CNC işleme gibi işlemler kullanılarak paslanmaz çelik, alaşımlı çelik, alüminyum alaşımı, bakır ve özel alaşımlar gibi malzemeleri kapsamaktadır. Ürünlerimiz 25'ten fazla ülkeye ihraç edilmekte ve 200'den fazla müşteriye hizmet verilmektedir.
Chance & Union, "Çin'de Üretilmiştir" ifadesini uluslararası pazarla sorunsuz bir şekilde birleştirmeye kendini adamıştır ve küresel müşterilere profesyonel teknoloji ve olağanüstü kalite aracılığıyla Ar-Ge'den seri üretime kadar tek elden bağlantı elemanları çözümleri sunar. Hassas omuz toleransı kontrolü gerektiren omuz cıvataları için, kritik boyutlara yönelik CMM ölçüm verilerini içeren tam denetim raporları sağlıyoruz.
6. Sıkça Sorulan Sorular (SSS)
- S1: H6 omuzlu bir omuzlu cıvatayı alüminyum bir delikte tutukluk riski olmadan kullanabilir miyim?
C: Evet, deliğin H7'ye göre işlenmesi, yüzeylerin iyi yağlanması (tercihen tutukluk önleyici bileşik ile) ve montajın kontrollü bir ortamda yavaşça gerçekleştirilmesi koşuluyla. Ancak cıvata sık sık sökülüp takılıyorsa sürtünme riskini azaltmak için h7 önerilir. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), aşınma eğilimini azaltmak için optimize edilmiş yüzey kaplamaları ve kaplamalara (örn. akımsız nikel) sahip özel omuz cıvataları sağlayabilir. - S2: H7 omuzla belirtilen omuz cıvatasının standart montaj deliği toleransı nedir?
C: Bir h7 omuz için standart birleşme deliği toleransı H7'dir ve "yakın çalışma" veya "hassas açıklık" olarak sınıflandırılan bir açıklık uyumu sağlar. Bu kombinasyon takım tezgahı fikstürlerinde ve kalıp setlerinde yaygın olarak kullanılmaktadır. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), tutarlı uyum sağlamak için uyumlu omuzlu cıvata ve burç setleri veya H7'ye kadar delinmiş yerleştirme plakaları sağlayabilir. - S3: Uygulamamın hem yüksek hassasiyeti hem de yüksek termal genleşmesi varsa omuz toleransını nasıl belirleyebilirim?
C: Bu gibi durumlarda omuz toleransı tek başına yetersizdir; aşırı sıcaklıklarda delik toleransını ve açıklığı dikkate almalısınız. Termal genleşmeyle yüksek hassasiyet için önerilen yaklaşım, H8 delik toleransıyla h6'dır; bu, omuzu sıkı tutarken H7 deliğinden biraz daha fazla açıklık sağlar. Zhejiang Chance & Union İthalat ve İhracat A.Ş. (Chance & Union), gerekli açıklığın hesaplanmasında ve özel çalışma aralığınız için en uygun tolerans kombinasyonunun seçilmesinde yardımcı olabilir.